


İki holografik lazer desenine sahip bir usta yaratmak için dört kolay adım!
Sahteciliğe karşı lazer ambalaj malzemeleri, sahteciliğe karşı koruma işlevlerinin yanı sıra parlak renkleri ve desenleri veya dinamik, 3D ve diğer efektleri nedeniyle insanlara güçlü bir görsel şok verir ve sigara paketleri, şarap paketleri, diş macunu kutuları, kozmetik ürünleri, ilaç ambalajları gibi ambalajların yanı sıra reklamlar, resimli kitaplar ve dekorasyonlar gibi basılı materyallerde yaygın olarak kullanılır. Bu tür ambalajlama, sahte ve kalitesiz ürünlerin ortadan kaldırılmasının yanı sıra ürünlerin tanıtım ve reklamının yapılmasında da anında etki sağlar. Sahteciliğe karşı yeni lazer ambalaj malzemelerinin araştırma ve geliştirme odağı holografik lazer film ürünleri üzerindedir ve araştırma ve geliştirmenin anahtarı çeşitli desenlere, yeniliğe ve yüksek kaliteye sahip holografik lazer plakalar geliştirmek ve üretmektir.
Gelişmiş holografik lazer plaka yapım ekipmanının yüksek maliyeti ve gelişmiş holografik lazer plaka yapım teknolojisinin bulunmaması nedeniyle, yüksek-kaliteli holografik lazer plaka yapımı çok zordur. Şu anda piyasada az sayıda mükemmel plaka türü bulunmaktadır ve holografik lazer plaka büyük plakaların (800 mm x 600 mm spesifikasyonları veya üzeri) desenleri nispeten basittir, bu nedenle yeni ürünlerin geliştirilmesi sınırlıdır. Mevcut teknolojideki eksikliklere yanıt olarak, aynı anda iki holografik lazer plaka desenine sahip bir lazer ana üretim yöntemi geliştirdik ve iki holografik lazer plakanın desenlerini tek bir plaka üzerinde üst üste bindirerek mevcut plaka türlerini kullanarak kişiselleştirilmiş bir üretim yöntemi oluşturmak ve yeni bir versiyon geliştirmek şeklinde bir çözüm önerdik.
Bu teknik çözümün ana prensibi
Uygun kaplama filmini seçin, önce bir kalıplama için nispeten derin girişim deseni oluklarına sahip holografik lazer plakayı seçmek için sert presli tek plakalı kalıplama makinesi kullanın. Daha sonra, çift basınçlı dikişsiz kalıp presi kullanarak, ikincil kalıplama için nispeten sığ girişim deseni oluk derinliğine sahip holografik lazer plakayı seçin. İkinci kalıplamayla üretilen holografik lazer plakasındaki girişim deseni oluklarının derinliğinin, birinci kalıplamayla üretilen kadar derin olmaması nedeniyle, birinci kalıplamayla üretilen girişim deseni oluklarının tamamen kapatılması mümkün değildir. Bu nedenle, ikinci kalıplamayla üretilen filmde her iki lazer deseni de mevcut olacaktır.
Kalıplanmış film, kalıplanmış bilgi katmanı dışarıya bakacak şekilde doğrudan kompozittir ve daha sonra, gerektiği gibi iki holografik lazer plaka modeline sahip bir lazer ana cihazı üretmek için gümüş kaplanır ve altın nikel plaka ile elektrolizle kaplanır.
Özel uygulama planı
Kaplama tesviyesi iyi olan ve yüzeyde renk değişikliği sorunları olmayan, soyulma olasılığı daha düşük olan çift kaplamalı bir ön kaplama filmi seçin ve kaplamanın kalıplama sırasında iyi bir sıkıştırmaya ve yüksek parlaklığa sahip olması gerekir. Kalıplanmış çift presin soğuk bölgesi belirgin değildir.
İlk olarak, kalıplama işlemi için nispeten derin girişim deseni oluklarına sahip bir holografik lazer plaka seçmek için sert presli tek plakalı kalıplama makinesini kullanın; böylece kırılma, beyazlama veya çiçek oluşumu gibi sorunlar olmadan sıkıştırma ve nüfuz etme sağlanır. Sert baskı plakası merdanesinin çevresi mümkün olduğu kadar geniş seçilmelidir. Daha sonra, iyi soğuk bölge etkisine sahip çift basınçlı dikişsiz kalıp presi kullanılarak, ikincil kalıplama için girişim saçakları için nispeten sığ oluk derinliğine sahip bir holografik lazer plakası seçilir. İkinci kalıplamayla üretilen holografik lazer plakasındaki girişim deseni oluklarının derinliğinin, birinci kalıplamayla üretilen kadar derin olmaması nedeniyle, birinci kalıplamayla üretilen girişim deseni oluklarının tamamen kapatılması mümkün değildir. Bu nedenle, Şekil 1'de gösterildiği gibi, ikinci kalıplamayla üretilen filmde iki holografik lazer plaka deseni bir arada bulunacaktır.
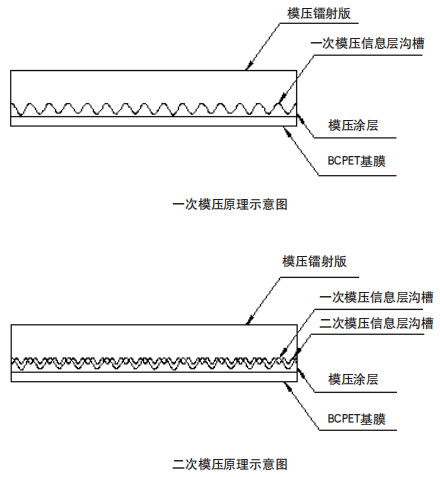
Şekil 1 Eş zamanlı olarak mevcut iki holografik lazer plakasının desen sürecinin şematik diyagramı
Birinci ve ikinci kalıplama arasındaki göreceli parlaklık, ikinci kalıplama için plaka silindirinin sıcaklığı ayarlanarak ayarlanabilir. İkincil kalıplama işlemine tabi tutulan film, alüminyum kaplama yapılmaz ve cam karton kullanılarak kompozit yapılması için doğrudan kompozit atölyesine gönderilir. Kalıplanmış bilgi katmanı dışa dönük olup kompozit yüzeyin düzlüğünü sağlar ve çizilme ve aşınma gibi sorunları önler. Son olarak, sert baskı plakasının çevresinden daha büyük bir kompozit kağıt bölümünü seçin ve kesin, yüzeyde kusur olup olmadığını inceleyin ve gümüş kaplama işlemini gerçekleştirin. Gümüş kaplamanın ardından, iki tip holografik lazer modeliyle gerekli lazer ana cihazını üretmek için elektrokaplama gerçekleştirilebilir. Belirli adımlar aşağıdaki gibidir.
(1) İyi kaplama tesviyesine sahip ve kaplama üzerinde yüzey renginin bozulması sorunu olmaksızın soyulma olasılığı daha düşük olan çift kaplamalı bir ön kaplama filmi seçin. Kaplamanın kalıplama sırasında iyi bir sıkıştırmaya ve yüksek parlaklığa sahip olması gerekir ve plaka dikişleri olmadan kalıplanmış çift presin soğuk bölge etkisi nispeten iyidir. Kaplama üretimini kolaylaştırmak ve daha iyi kalıplama etkisi elde etmek için iyi bir tesviye ile önceden kaplanmış bir film uygulayın; Kaplamanın soyulması kolay değildir; bu, film yapım süreci, kompozit süreci ve ayrıca kaplamayı soymadan gümüş kaplama ve laminasyon işlemleri için faydalıdır; Çift kaplamalı ön kaplama filmi, kaplama yüzeyindeki renk akması problemini önleyebilir ve ayrıca iyi bir kalıplama etkisine sahiptir. Genel olarak, iyi film oluşumuna ve nispeten iyi yapışma özelliğine sahip, plaka dikişleri olmadan çift basınca uygun bir içbükey transfer lazer kaplama veya kompozit lazer kaplama seçilmesi tavsiye edilir.
Kaplama mükemmel kalıplama performansına, iyi sıkıştırmaya ve yüksek parlaklığa sahip olmalıdır; Buna ek olarak, kaplama, kalıplanmış çift basınçlı dikişsiz filmin mükemmel performansına sahip olmalı, soğuk bölgede iyi bir geçişe sahip olmalı ve soğuk bölgede belirgin bir siyah gölge olmamalıdır. Yalnızca yüksek-kaliteli lazer kaplamalar seçilerek iyi sonuçlar elde edilebilir ve daha iyi lazer düzenleri yapılabilir.
(2) İlk olarak, tek seferlik kalıplama için sert presli tek plakalı kalıplama makinesi kullanın ve nispeten derin girişim saçakları ve oluklara sahip holografik lazer plakaları seçin; İkincil kalıplama için çift basınçlı dikişsiz kalıp presi kullanın ve girişim saçakları için nispeten sığ oluk derinliklerine sahip holografik lazer plakaları seçin; İkinci kalıplama için plaka silindirinin sıcaklığının ayarlanmasıyla, birinci kalıplama ile ikinci kalıplama arasındaki göreceli parlaklık ayarlanabilir.
İlk kalıplama işlemi sırasında kalıplama için sert presli tek plakalı kalıplama makinesi kullanılır. Kalıplama kauçuk silindirinin yüksek sertliği nedeniyle Shore D seviyesine ulaşabilir ve kalıplama kauçuk silindirinin basıncı nispeten yüksektir, 50-60 kg/cm2'ye ulaşır, bu da iyi bir sıkıştırma sağlayabilir. Holografik lazer girişim deseni oluk derinliği, ikinci kalıplama işlemi sırasında birinci kalıplama bilgi katmanının tamamen hasar görmesini önlemek için kalıplama bilgi kaplaması üzerinde nispeten derine bastırılabilir. Seçim yaparken, girişim saçakları için 2u'dan daha fazla oluk derinliğine sahip bir lazer modeli veya küçük bir mercek plakası gibi, girişim saçakları için nispeten daha derin bir oluk derinliğine sahip bir holografik lazer plakasının seçilmesi gerekir. Sert baskı plakası silindiri mümkün olduğunca en geniş plaka çevresini seçmelidir; bu, plaka yapımı sırasında plaka aralığı yönünün boyutunu maksimuma çıkarmak için faydalıdır. Bu aynı zamanda yeni plaka yapım spesifikasyonlarının boyutunu da belirler. Genel olarak, çoğu ürün spesifikasyonuna uygun olabilecek, plaka çevresi 620 mm veya daha fazla olan plaka silindirleri seçilmelidir.
机翻 · 通用领域
İkinci kalıplama işleminde, kalıplama için iyi soğuk bölge etkisine sahip çift basınçlı dikişsiz kalıp presi kullanılır; bu, sert preslenmiş plaka çevresinde boşluk veya belirgin gölge olmadığından emin olmak için boşluk veya belirgin karanlık alan olmamasını sağlar ve yeni holografik lazer plakasının plaka çevresi yönünde etkisini ve boyutunu en üst düzeye çıkarmak için kullanılır. Çift basınçlı dikişsiz kalıp presi, sert pres kauçuk merdanenin sertliğinden daha düşük olan 95-98 derecelik (Shore A) merdane sertliğine sahip orta pres makinesine aittir. Kalıplama basıncı, sert presleme kauçuk silindirinin basıncından daha düşük olan yaklaşık 25-30 kg/cm2'dir ve sıkıştırma derecesi, sert preslemeden daha kötü olacaktır. Ek olarak, 400 dpi yüksek noktalı ayna ışın plakaları veya düz lazer plakaları gibi girişim saçakları için nispeten sığ oluk derinliklerine sahip holografik lazer plakaları seçilmelidir.
İkinci kalıplamanın sıkıştırma derecesini ayarlamak için ikinci kalıplama için plaka silindirinin sıcaklığını ayarlayın. İkinci kalıplama silindirinin sıcaklığı ne kadar yüksek olursa, sıkıştırma derecesi o kadar iyi olur ve lazer modelinin parlaklığı da o kadar yüksek olur. Aynı zamanda, ilk kez kalıplanan holografik lazer plakasının girişim deseni olukları, ikinci kalıplamayla daha fazla hasar gördü ve ilk kez kalıplanan lazer modelinin parlaklığı nispeten düşüktü. Aksine ilk kez kalıplanan lazer desenin parlaklığı nispeten yüksektir. İki kalıplanmış lazer modelinin göreceli parlaklığı, açısı, konumu vb. kalıplama sıcaklığı, kesme plakası ve kalıplama işlemi yoluyla kişiselleştirilebilir ve ayarlanabilir.
Teknik etkiler ve avantajlar
Piyasadaki birkaç mükemmel versiyon ve nispeten tek holografik lazer desenleri sorununa yanıt olarak, iki holografik lazer versiyonunun desenlerini ikincil kalıplama yoluyla bir plaka üzerine bindirmek için kişiselleştirilmiş üretim yöntemleri kullanılarak yeni versiyonlar geliştirmek için mevcut versiyonlar kullanılabilir.
Bu çözüm, mevcut teknoloji ve ekipmanın eksikliklerinin ve dezavantajlarının üstesinden gelmekte, aynı anda iki tip lazer plaka modeliyle lazer plaka üretim teknolojisine yenilik getirmekte ve piyasadaki az sayıda mükemmel plaka türü ve nispeten tek lazer plaka modeli sorununu çözmektedir. Avantajlarından biri, daha fazla yeni sürüm geliştirmek amacıyla iki sürümün kalıplarını tek sürümde üst üste bindirmek için mevcut sürümleri kullanabilmesidir; İkinci olarak, çeşitli lazer plakaların kişiselleştirilmiş üretimi, lazer ambalaj baskı tasarımı için daha fazla alan sağlar; Üçüncüsü, bu yöntemin plaka yapım teknolojisini geliştirmede düşük zorluğu, yüksek verimliliği ve düşük maliyeti vardır.
Bu plaka yapımı yöntemi sayesinde tasarım ihtiyaçlarına göre daha kişiselleştirilmiş plaka türleri geliştirilebilmektedir. Bu teknoloji aynı zamanda çeşitli dizgi yöntemleriyle birlikte daha fazla lazer plaka yapım süreci kombinasyonu gerçekleştirmek, çeşitli müşteri gereksinimlerini karşılamak, daha fazla lazer ambalaj ürünü geliştirmek, daha fazla ekonomik fayda sağlamak ve renkli ambalaj endüstrisine yeni bir ivme kazandırmak için de kullanılabilir.