


Film yapışkanlı malzemeler için baskı mürekkebi nasıl seçilir? Baskı sırasında nelere dikkat edilmelidir? Bu önemli noktaları unutmayın!
Film yapışkan malzemeler, yüzeyi baskı mürekkebini emmeyen bir polimer türüdür. Film yapışkanlı malzemelerin yüzeyine mürekkep basmak için kullanılan kurutma yöntemleri arasında buharlaştırma, birleştirme, çapraz-bağlama ve neredeyse hiç nüfuz etmeden sertleştirme yer alır; bu, kağıt-bazlı yapışkan malzemelerden oldukça farklıdır. Film yapışkanlı malzemelerin yüzey enerjisi düşüktür ve mürekkebin ıslatma ve düzleştirme gereksinimlerini karşılamak için baskıdan önce ön işlem yapılması gerekir; aksi takdirde mürekkebin zayıf yapışması gibi sorunlar ortaya çıkabilir. Matbaa Mürekkebi Seçimi ve Uygulaması01 Film baskısı için özel olarak tasarlanmış mürekkepler, vernikler ve katkı maddeleri kullanın Pek çok mürekkep türü vardır ve bazıları film yapışkanlı malzemeler için, hatta belirli bir tür film yapışkanlı malzeme için özel olarak tasarlanmıştır. Bu nedenle mürekkebin özelleştirilmesi ve uyumlu vernikler ve katkı maddeleri ile kullanılması gerekir; aksi takdirde mürekkep ile alt tabaka arasındaki uyumsuzluklar baskı kalitesi sorunlarına yol açabilir ve mürekkep katmanının soyulmasına neden olabilir.02Mürekkep katmanı yapışmasını artırmak için film malzemesinin kaplamasına uygun mürekkepler kullanın Kaplanmış film malzemeleri için uyumlu özelliklere sahip mürekkepler seçilmelidir; aksi takdirde mürekkep soyulabilir. Mürekkep doğru seçilirse, mürekkebin içindeki reçineler kaplamadaki reçinelere sıkı bir şekilde bağlanacak ve mürekkep tam olarak kurumamış olsa bile mürekkep tabakası soyulmayacaktır. Örneğin, bir etiket baskı şirketi belirli bir ürün için Hanghua 161 mürekkebi kullanırken kötü sonuçlar elde etti ancak aynı markanın VP mürekkebine geçtikten sonra sonuçlar iyileşti ve mürekkep soyulma sorunu çözüldü.
03
Mürekkep katmanı kalınlığını kontrol edin ve gerekirse üst baskı yöntemini kullanın. Bazı basılı materyaller belirli bir mürekkep katmanı kalınlığı gerektirir. Mürekkep tabakası kalın olduğunda mürekkebin tam kurumaması mürekkebin dökülmesine neden olabilir. En iyi çözüm serigrafi ve gravür baskı kullanmaktır. Bu koşullara sahip olmayan baskı fabrikaları için, çift baskı için aynı-renkli mürekkebin kullanılması düşünülebilir. Genel uygulama, önce çok ince bir mürekkep tabakası basmak ve tamamen kuruduktan sonra yüzeye tekrar baskı yapmaktır. İki baskıdan sonra sadece mürekkep katmanı kalınlığını arttırmakla kalmaz, aynı zamanda mürekkebin yapışma sorununu da çözerek proses gereksinimlerini karşılar.04Mürekkep kuruma hızını kontrol edin Mürekkebin raf ömrüne dikkat edin. Mürekkep yavaş kuruduğunda kuruma hızını artırmak için az miktarda kurutucu eklenebilir.05 Mürekkebin kuruma veya kürleme enerjisini sağlayın Mürekkep kürleme cihazının düzenli olarak temizlenmesi ve UV lambalarının periyodik olarak değiştirilmesi, UV mürekkebin tamamen kürlenmesini sağlamanın anahtarıdır. UV kürleme cihazının verimliliğini ve durumunu aletlerle veya test kağıdıyla düzenli olarak kontrol edin ve en iyi yazdırma sonuçlarını elde etmek için mürekkep katmanı kalınlığını ve yazdırma hızını bu verilere göre ayarlayın.06Çok renkli yazdırma için yazdırma hızını kontrol edin ve mürekkep katmanının tamamen kuruduğundan emin olun Çok renkli yazdırılan etiketler için yüksek{12}}hızlı yazdırma önerilmez. Mürekkep katmanının tamamen kurumasını sağlamak ve israfı azaltmak için baskı hızının 30–50 m/dak aralığında kontrol edilmesi önerilir. Statik elektriğin ortadan kaldırılması Statik elektrik, film kendinden yapışkanlı malzemelere baskı sırasında kalite sorunlarına neden olan ana faktörlerden biridir. Film kendinden yapışkanlı malzemelere baskı yaparken statik elektriğin ortadan kaldırılması ve kontrol altında tutulması gereklidir. Statiğin ortadan kaldırılmasının baskı şirketleri için iki gerekliliği vardır: Biri çevresel, diğeri ise ekipmana ilgili statik elektriği giderme cihazlarının eklenmesidir.01Sıcaklık ve nem kontrolü Düşük sıcaklık ve kuruluk, statiğin ana nedenleridir. Baskı atölyesi sıcaklığı 22 derece civarında ve bağıl nem %50'nin üzerinde olduğunda, film kendinden yapışkanlı malzemelerin yüzey statik elektriği kaybolacak veya minimuma inecektir. Bu nedenle üretim atölyesinde sıcaklık ve nemin kontrol edilmesi gerekir. Atölye sabit sıcaklık ve nem cihazlarıyla donatılmalıdır. Bu tür koşullara sahip olmayan şirketler, ideal bir baskı ortamı oluşturmak için küçük bir cam oda kurmak gibi baskı ekipmanlarını izole etmeyi düşünebilir. Şu anda, Kuzey Çin'deki bazı küçük ve orta{30}ölçekli etiket baskı şirketleri, statik elektriği kontrol etmek ve iyi sonuçlar almak için yaygın olarak bu yöntemi kullanıyor.02Statik eleme cihazları takın Statik eleme cihazlarının iki yaygın türü vardır. İlk tür elektrik olup, statiği ortadan kaldırmak için film yüzeyindeki serbest elektronları absorbe etmek, nötralize etmek ve ortadan kaldırmak için elektrik alanında üretilen çok sayıda iyonu kullanır. İkinci tip ise Şekil 1'de görüldüğü gibi herhangi bir güç olmadan çalışabilen deşarj tipidir. Film, anti-statik halat olarak da adlandırılan metal bir telin içinden geçtiğinde, film yüzeyindeki fazla elektronlar metal tel vasıtasıyla zemine deşarj edilir. Metal telin potansiyeli, film yüzeyindeki serbest elektronların potansiyelinden daha düşük olduğundan, metal tel deşarjından geçmek, film üzerindeki statik elektriği ortadan kaldırabilir.
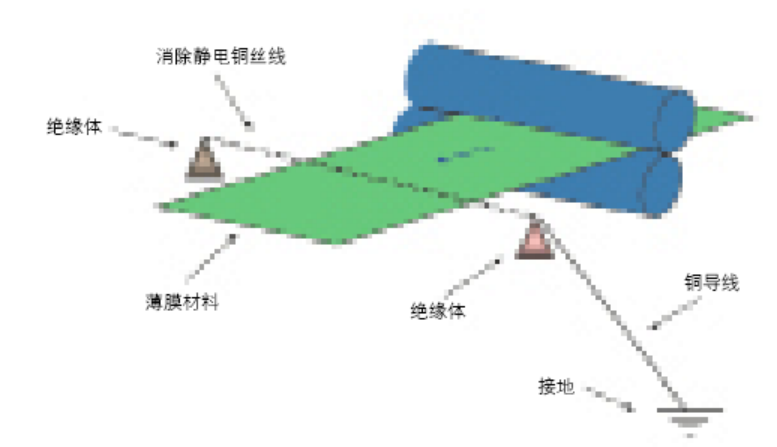
Şekil 1 Boşaltım-tipi statik ayırıcının şematik diyagramı Statik ayırıcılar, ince film kendinden yapışkanlı malzemelerin baskı işleminde kullanılan çok pratik cihazlardır. Gerektiğinde baskı ekipmanı üzerinde birden fazla konuma yerleştirilebilirler. Şekil 2'de gösterildiği gibi, statik gidericiler kalıplı kesim istasyonundan önce ve sonra kurulur. Bir matbaaya statik elektriğin kurulumu yapılırken aşağıdaki hususlara dikkat edilmelidir: Topraklama statik elektriğin toprağa iletilmesine izin verdiği için ekipmanın topraklanması gerekir; statik eliminatörün kendisi de topraklanmalıdır ve daha iyi bir statik eleme etkisi elde etmek için ayrı olarak topraklanması gerekir; Statik elektrik sürekli olarak üretildiğinden, en iyi sonucu elde etmek için koşullar izin veriyorsa, kağıt besleme istasyonu, her baskı ve işleme istasyonu ve kağıt toplama istasyonu dahil olmak üzere matbaanın tüm iş istasyonlarına statik gidericiler takılmalıdır; Statik eliminatörün güvenilirliğini sağlamak için statik eliminasyonun etkinliği düzenli olarak kontrol edilmelidir.
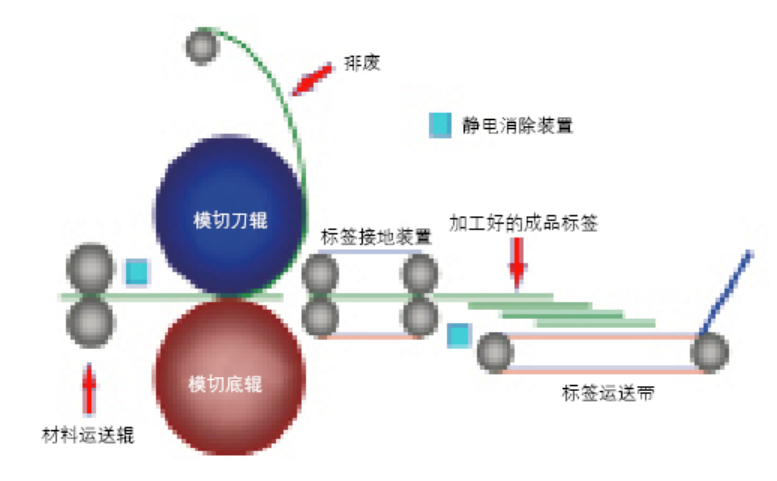
Şekil 2 Elektrostatik işleme cihazları takılı kalıp-kesme ve atık imha üniteleri Film Yapışkanlı Malzemeler Üzerine Baskıya İlişkin Önlemler01Baskı Gerilimini Düzgün Kontrol Edin Aralıklı ve ileri geri hareket eden kağıt besleme baskı ekipmanı için, kağıt besleme gerilimini-kontrol etmek kolaydır. Örnekler arasında Japonya Lindetec'in B-100 etiket baskı makinesi ve 300-tip silindir-silindire{13}}etiket baskı makinesi yer alır. Bu tür ekipmanlar, baskı kaydını etkilemeyen sabit gerilime sahip sabit-gerili baskı makineleridir. Bununla birlikte, flekso makineleri ve uydu etiket baskı makineleri gibi sürekli kağıt beslemeli döner etiket baskı makineleri için, baskı gerginliğinin sıkı bir şekilde kontrol edilmesi ve ayarlanması gerekir, aksi takdirde yanlış kayıt meydana gelebilir. Baskı makinesindeki gerginlik kontrolü, hem kağıt besleme geriliminin hem de geri sarma geriliminin kontrol edilmesini içerir. Normal yazdırmayı sağlamak için bunların farklı malzeme türlerine ve genişliklerine göre ayarlanması gerekir.(1) Kağıt-Besleme Gerginlik KontrolüUygun kağıt-besleme gerilimi, film yapışkan malzemelerinin doğru şekilde hizalanmasını sağlar ve yazdırma sırasında malzemenin deformasyonunu önler, yani malzeme kenarları eğilmez. Baskı sırasında malzemenin kenarları yükselirse bu, geri sarma geriliminin çok gevşek olduğunu veya konikliğin yanlış ayarlandığını gösterir. Malzemenin yeniden sarılması ve yeniden basılması gerekiyor. Geri sarma ekipmanı mevcut değilse, malzeme kenarlarının yükselmesini önlemek için çözme miline bir kelepçe takılması geçici bir çözümdür. Ancak bu durumda kayıt sorunları yine de ortaya çıkabilir.(2) Geri Sarma Gerginlik KontrolüGeri sarma gerilimi aynı zamanda yazdırma kaydıyla da ilgilidir ve geri sarma kenarlarının düzgünlüğünü belirler. Geri sarma geriliminin çok düşük olması kaydı etkiler ve düzgün olmayan geri sarma kenarlarına neden olur, bu da sonraki işlemlerde sorunlara neden olabilir. Aşırı geri sarma gerilimi, malzeme kenarlarında yapışkan sızıntısına, etiketin yerinden çıkmasına veya yazdırma sonrasında astarın kırılmasına yol açarak yazdırma verimliliğini etkileyebilir. Bu nedenle, uygun geri sarma gerilimi çok önemlidir ve optimum gerilim değeri genellikle deneylerle belirlenmelidir. Sürekli kağıt beslemeli etiket makinelerinde, hem kağıt besleme hem de geri sarma gerilimlerinin iyi kontrol edilmesi gerekir. Farklı malzeme ve genişliklerde kaliteli baskı elde edildikten sonra verimliliği artırmak ve kaliteyi sağlamak için bu verilerin derhal özetlenmesi ve kaydedilmesi gerekir. Genel olarak, geri sarma gerilimi, çözme gerilimine eşit veya daha büyük olmalıdır, ancak çözme geriliminin iki katını aşmamalıdır.02Laminasyon Yerine Cilalama Kullanın Her film malzemesi türü benzersiz fiziksel ve kimyasal özelliklere sahiptir; bazıları laminasyona uygun değildir. Baskıdan sonra laminasyon yapılması malzemenin özelliklerini bozabilir. PE malzemeleri, büyük eğrilik yarıçaplarına veya küresel yüzeylere sahip nesneler için uygun, yumuşak bir yüzeye sahiptir. Yaygın olarak kullanılan laminasyon malzemeleri sert BOPP filmleridir ve lamine etiket PE ve BOPP'yi birleştirdiğinde özellikleri değişir, bu da onu kavisli veya küresel yüzeyler için uygunsuz hale getirir. İki malzemenin kombinasyonu ayrıca gerilim uyumsuzluğuna yol açarak etiketin deformasyonuna ve uygulama sırasında kenarın kalkması veya ayrılması gibi sorunlara neden olabilir. Bu nedenle geniş alanlı etiketlerde ve kavisli yüzeylere uygulanan etiketlerde laminasyon yerine UV vernik kullanılması tavsiye edilir. Vernikleme yalnızca mürekkep katmanını korumakla kalmaz, aynı zamanda optimum uygulama için malzemenin performansını da maksimuma çıkarır.
03
Renkli yarı tonlu etiketlerin yazdırılması için 150 lpi kullanılması önerilir; 175 lpi önerilmez.
Etiketler sonuçta raf çekiciliği yoluyla tüketicilerin dikkatini çeker. Basılı materyaller için yarı ton tram frekansı ne kadar yüksek olursa, görüntüler ve metinler o kadar net olur, ancak mürekkep kapsamı daha az olur, bu da daha açık renklerle sonuçlanır; Yarım ton ekran frekansı ne kadar düşükse, o kadar fazla mürekkep kullanılır, bu da daha iyi bir görsel efekt sağlar, ancak resimler ve metinler daha kaba görünür.
Yarım ton tram frekansı aynı zamanda baskı kalitesi, baskı atık oranı, baskı ekipmanının hassasiyeti ve baskı malzemeleriyle de doğrudan ilişkilidir. Daha yüksek bir elek frekansı, kalite gereksinimlerini karşılamak için daha yumuşak malzemeler ve-yüksek hassasiyete sahip ekipman gerektirir; daha düşük bir ekran frekansı çok daha rahat koşullara sahiptir. Bu nedenle film etiketleri için en iyi seçim 150 lpi renkli yarım tondur. Bu yalnızca görsel çekicilik ve raf etkisi gereksinimlerini karşılamakla kalmaz, aynı zamanda baskı kalitesini de garanti eder, tüketimi makul bir aralıkta kontrol eder ve kapsamlı bir denge sağlar.