

On binin üzerinde tasarruf edin! Bu numara, 20-yıllık-eski ithal kalıp kesme makinesine yepyeni bir hayat veriyor!
Son yıllarda matbaacılık sektöründe rekabet yoğunlaştı. Şiddetli pazar rekabetinde hayatta kalmak ve gelişmek için, yüksek-kaliteli ürünler yaratırken aynı zamanda üretim maliyetlerini düşürmek çok önemlidir. Hammadde ve işçilik ücretlerinin yanı sıra üretim ekipmanları da üretim maliyetlerini doğrudan etkilemektedir. Bu nedenle, özellikle bakım maliyetleri yüksek ithal ekipmanlar için üretim ihtiyaçlarını daha iyi karşılamak amacıyla düşük yatırımlı üretim ekipmanlarının yenilenmesi gerekmektedir. Yüksek parça ve teknik servis ücretleri ile karşı karşıya kalındığında, bunların değiştirilmesi ve yükseltilmesi için uygun fiyatlı ve yüksek-performanslı yerli parçalar kullanılabilirse, ekipmanı yeniden canlandırabilir ve kurumsal gelişim ve inşaat için değer yaratmaya devam edebilirsek, bu, üretim maliyetlerinin kontrol edilmesi konusunda bir fikir birliğine dönüştü.
Yenilemenin nedenleri
Şirketimizin hat içi rulo kağıt düz-presleme kalıplı-kesme makinesi İsviçreli Boster şirketi tarafından üretilmektedir. 2002 yılında piyasaya sürülmesinden bu yana, birçok üründe girintili kalıplı kesim işlemi gerçekleştirerek şirketin üretiminde önemli bir rol oynamış ve uzun süredir kullanılmaktadır. Ekipmanın iki adet boşaltma şaftı vardır; dağıtım şaftlarından biri dağıtım yaptığında diğeri kağıt rulolarını önceden yükler. Tahliye milinin frenleme torku, fren balatası ile çelik halka arasındaki sürtünmeyle belirlenir. Fren balatası ile çelik halka arasındaki sürtünme, altı silindirin kafayı itmesiyle sağlanır. İtme kuvvetinin büyüklüğü, elektrikli oransal hava valfi tarafından ayarlanır ve bu da, çözme gerilimi sistemi kontrol devre kartının çıkışını kısıtlar. Gerginlik kontrol devre kartından gelen çıkış sinyali, gergi yüzer silindiri üzerindeki potansiyometre konum sinyaline bağlanır, böylece pnömatik ve elektrikli elemanları birleştiren karmaşık bir kapalı devre kontrol sistemi oluşturulur.
Bu ekipmanın kullanımı sırasında, arıza oranının artmasına neden olurken, arıza süresine, sık bakıma ve üretim verimliliğinin azalmasına neden olan dengesiz bobin açma gerilimi ile ilgili sorunlar her zaman olmuştur. Bu arızayı gidermek için fren balataları, silindirler, elektrikli oransal valf, potansiyometre ve gerilim sistemi kontrol devre kartı değiştirildi ancak sorun hiçbir zaman tam olarak çözülmedi. Bunlar ithal ekipmanlar olduğundan, yedek parçalar genellikle onbinlerce yuana mal oluyor ve sık sık yaşanan arızalar ürün kalitesini ve üretim verimliliğini etkiliyor. Şirketimiz ayrıca fren balatalarını sık sık temizleyip bakımını yaparak ekipman bakım maliyetlerini büyük ölçüde artırır.
Yenileme fikirleri
Bu sorunu çözmek için şirketimiz, kağıt devresinin uzunluğunu artırmak için yüzer bir depolama kabini kurmayı, kağıt gerilimindeki dalgalanmaları dengelemek için yüzer kabini kullanmayı ve ayrıca sorunu çözmek için fren sistemini bir servo motor sistemiyle değiştirmeyi düşündü. Ancak yenileme maliyetlerinin yüksek olması ve yapılacak birçok değişiklik nedeniyle proje beklendiği gibi gerçekleşmedi. Dikkatli bir değerlendirmenin ardından, bunu uygun fiyatlı, yapısal olarak basit ve performansı istikrarlı bir otomatik sabit gerilimli manyetik parçacıklı fren sistemiyle değiştirmeye karar verdik. Orijinal pnömatik fren diski tertibatı ve pnömatik kontrol sistemi çıkarıldı, iki besleme miline manyetik tozlu frenler takıldı ve besleme mili bir senkron kayışla tahrik edildi. Orijinal yüzer silindirin ön ucundaki kağıt kılavuzu silindirine bir kağıt gerginlik sensörü takıldı ve kağıt hızını algılamak için orta kağıt kılavuzu silindirinin ucuna bir Hall sensörü takıldı. Kağıt gerginlik sensörü, kağıdın gerginliğini algılar ve bunu sabit gerginlik kontrolörü tarafından ayarlanan gerginlik değeriyle karşılaştıran sabit gerginlik kontrolörüne geri besler. Karşılaştırmaya dayalı olarak, manyetik toz frenine analog bir değer beslenir, böylece kontrolörün frenleme torku kontrol edilir ve kapalı-döngülü otomatik sabit gerilim kontrolü gereksinimleri karşılanır.
Yenileme sağlandı
Şekil 1, kağıt gerilim sensörünün, Hall tespit anahtarının, senkron kayışın, manyetik toz freninin, sabit gerilim kontrol cihazının ve senkron kasnağın yedek ve ek aksesuarlar olduğu ekipman yenileme prensibinin şematik bir diyagramıdır. Şematik diyagramdaki her parçanın spesifik detayları aşağıdaki gibidir:
(1) Baskı sonrası rulolar, rulo kağıt ürünleri üretmek için kullanılır;
(2) Ürünün kağıt besleme yolu, malzeme boşaltma şaftından iş istasyonuna giden kağıt yoludur;
(3) Çözme çerçevesi, kağıt kılavuz silindiri, düzeltme sistemi, yüzer silindir ve çekiş silindiri orijinal ekipmandır;
(4) Her biri kağıt kılavuzu silindirinin her iki ucundaki yatak yuvalarının altına iki kağıt gerginlik sensörünün takılması gerekir. Kağıdın kağıt kılavuz silindiri üzerinde oluşturduğu basınç, gerginlik sinyalini algılar ve iki sensör tarafından algılanan voltaj sinyalleri, kablolar aracılığıyla sabit gerginlik kontrolörünün sinyal giriş terminaline iletilir;
(5) Hall algılama anahtarı, kağıt kılavuz silindirinin her iki ucuna da takılı olup, kılavuz kağıt silindirinin uç yüzüne bir mıknatıs takılmıştır. Kağıt, kağıt kılavuzu silindirinin dönmesini sağlar ve Hall algılama anahtarı, mıknatısın bir darbe sinyali oluşturup oluşturmadığını algılar. Bu darbe sinyali ayrıca kablo aracılığıyla sabit gerilim kontrolörünün sinyal girişine iletilir;
(6) Senkron kayış, manyetik toz freninin kasnağını ve boşaltma milinin kasnağını tahrik etmek için kullanılır;
(7) Manyetik toz freninin frenleme torku seçilebilir. Bu sefer ekipmanın ürün gerginlik ihtiyacına göre 400N tork parametreli manyetik tozlu fren seçildi. İki besleme mili olduğundan iki adet manyetik toz frene ihtiyaç vardır. Frenleme torku sinyali, teller aracılığıyla sabit gerilim kontrol cihazının çıkışıyla belirlenir;
(8) Sabit gerilim kontrolörünün ana işlevi, gerilim ayar değerini sensörün ayar değeriyle karşılaştırmak ve dahili program hesaplaması yoluyla manyetik toz frenine gönderilen son sinyali elde etmektir;
(9) Senkron kasnağın besleme miline eklenmesi gerekir.
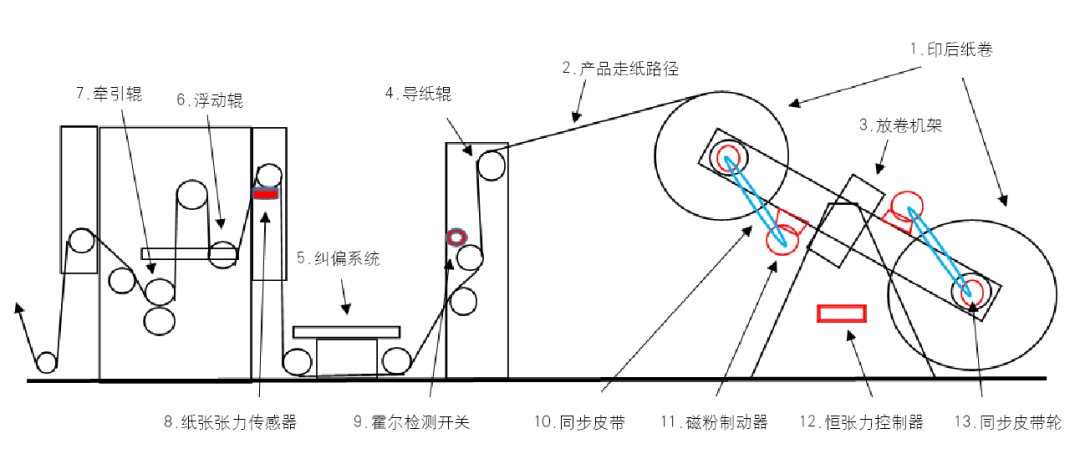
Şekil 1 Ekipman Modifikasyon Prensibinin Şematik Diyagramı
Bu ekipman modifikasyonu tamamlandıktan sonra bir yıl boyunca üretim performansı çok iyi oldu. Şu anda, ekipmanın çözme gerilimi stabildir, çalışma uygundur, kararsız gerilimin neden olduğu aksama süresi sorununu çözmüştür, bakım yükünü azaltmıştır ve çözme sırasında gerilim sorunlarından kaynaklanan atıklar artık oluşmamaktadır. Üstelik modifikasyondan sonra tasarım basit, performans istikrarlı ve parçalar ucuz olduğundan üretim maliyetlerini düşürme hedefine ulaşılıyor. Bu ekipman modifikasyonu sayesinde, şirketimizin gelecekte de ithal ekipman parçalarının yerli değişimleri ile daha da iyi bir performans sergilemeye devam edeceğini umuyoruz.