

Kusur oranı yaklaşık %60 oranında düştü ve aslında sigara paketlerine çift baskı için yeni bir çözüm var!
Sigara paketlerinin üretiminde yalnızca mükemmel işçilik değil, aynı zamanda çok katı kalite gereklilikleri de gereklidir; üst baskı doğruluğu, sigara paketlerinin baskı kalitesini ölçmek için temel göstergelerden biridir. Şu anda, ev içi sigara paketi gravür üretimi genel olarak fotoelektrik taramalı otomatik kayıt sistemini (bundan sonra "geleneksel takip-" olarak anılacaktır) benimsemektedir; bunun prensibi, baskı deseninin kenarını veya belirli bir çapraz işaret çizgisini taramak ve plaka silindiri fazını ayarlamak için sinyali geri beslemektir.
Bununla birlikte, çok-markalı, küçük-toplu ve hızlı-değiştirilen sigara paketlerinin fiili üretiminde hâlâ pek çok sorun vardır: farklı markaların sigara paketlerinin tasarımı çok farklıdır ve üst baskı renk sırası, silindir çevresi ve düzeni farklıdır; Transfer gümüş kartonu ve lazer karton gibi yaygın olarak kullanılan alt tabakalar, yüksek yansıma ve düzgün olmayan alüminyum kaplama katmanı gibi karmaşık yüzey özelliklerine sahiptir. Bu faktörler genellikle geleneksel kıyaslama sistemlerinin istikrarlı izleme elde etmesini zorlaştırarak periyodik veya rastgele üst baskı işlemlerine neden olur ve ciddi durumlarda üst baskı hatası ±0,15 mm'den fazla olabilir (Şekil 1'de okla gösterilen üst baskı işaretinde gösterildiği gibi), işletmelerin iç kontrol standartlarını çok aşabilir (genellikle ± 0,10 mm'den az veya eşit), bu da çok sayıda hurda ürüne, arıza süresine ve hata ayıklama süresine neden olur. Bu sorunu çözmek için, yerleşim düzeninden ve alt tabakanın yüzeyinden etkilenmeyen istikrarlı bir üst baskı referans şemasına acilen ihtiyaç vardır.
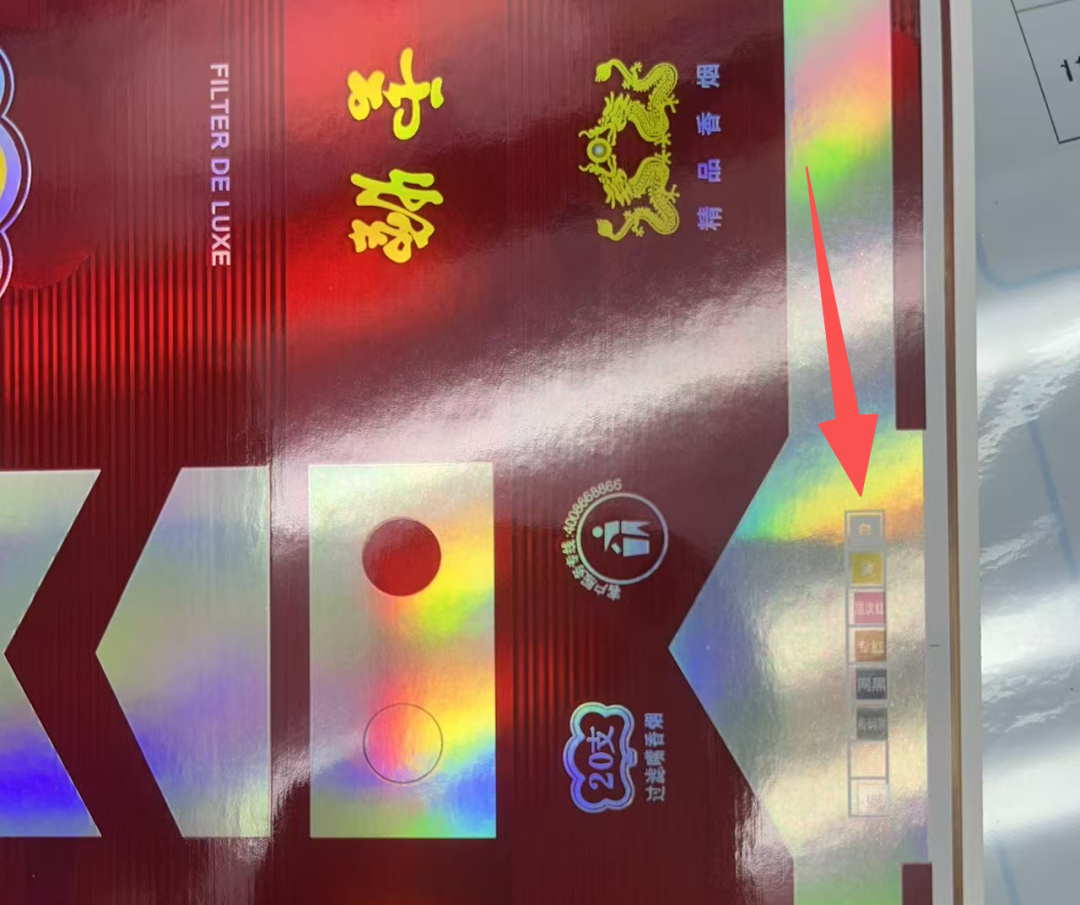 Şekil 1 İyileştirmeden önce üst baskı yapılan ürün
Üst baskı stabilitesini etkileyen temel faktörlerin analizi
Hatalı üst baskı, baskı sürecinin dinamik dengesinden kaynaklanan sistemik bir sorundur ve aşağıdaki üç faktör özellikle kritiktir.
01/ Baskı gerilimi dalgalanmalarının etkisini gümüş kartona aktarın
Gerilim, gravür baskı makinelerinin "cankurtaran halatıdır" ve üst baskı üzerinde belirleyici bir etkiye sahiptir.
(1) Malzeme özelliklerinin etkisi: transfer gümüş kartonu yüksek sertliğe ve güçlü higroskopisiteye sahiptir ve kurutma işlemi sırasında hafif genleşme ve büzülmeye eğilimlidir. Çözme, sarma ve ünite arasındaki gerilim yanlış ayarlanmışsa veya dalgalanıyorsa, bu doğrudan kağıt yolunun uzunluğunun değişmesine yol açacak ve hatalı uzunlamasına üst baskıya neden olacaktır.
(2) Gerginlik eşleştirme gereksinimleri: Her baskı ünitesi arasındaki gerilim gradyanı doğru bir şekilde eşleştirilmelidir. Gerginlik çok küçükse, kağıt gevşek olacak ve yatay olarak sürüklenmesi kolay olacaktır; Kağıdın aşırı gerilmesi, gerilmesi ve kuruduktan sonra geri çekilmesi hatalı üst baskıya yol açacaktır. Çok-renkli gravür baskı için gerdirme sisteminin tepki hızı ve stabilitesi çok önemlidir.
02/ Baskı kalıbı merdanelerinin doğruluğu ve durumu
Baskı plakası silindiri, grafik ve metin aktarımının taşıyıcısıdır ve kendi kalitesi, üst baskının doğruluğunu doğrudan etkiler.
(1) Radyal salgı ve dinamik denge: Yeni silindirin veya onarılan plaka silindirinin radyal salgısı standardı aşarsa (genellikle 0,02 mm'den az veya eşit olması gerekir) veya dinamik denge iyi değilse, 250 m/dak'lık yüksek hızda periyodik titreşim meydana gelecek ve bu, doğrudan periyodik üst baskı hatasına dönüştürülecektir.
(2) Plaka rulosu kurulumu ve termal genleşme: Kurulum ortalanmamıştır, kama yuvası aşınmıştır veya sürekli baskıda sürtünme ısısı oluşumu nedeniyle plaka silindirinin termal genleşmesi eşit değildir; bu, plaka silindirinin etkin çevresini değiştirecek ve uzunlamasına kayıt doğruluğunu etkileyecektir ve bu etki, çalışma süresiyle birlikte yavaş yavaş birikecektir.
03/ Baskı kalitesi ve marka işaretlerinin tanınma etkisi
Geleneksel yöntemin işaretleyicisi doğrudan alt tabaka üzerine basılmaktadır ve kalitesi, kayıt sisteminin "gözü"dür.
(1) Baskı etkisi: Gümüş kartonda mürekkebin yapışması ve kuruma hızı, kalemin kenar netliğini etkileyecektir. İşaret hayalet, kabarık veya kirliyse, fotoelektrik göz istikrarlı bir şekilde yakalayamaz, bu da sistemin sık sık düzeltilmesine ve hatta arızalanmasına neden olur.
(2) Konum girişimi: İşaretçi karmaşık grafiklere veya güçlü yansımaya sahip bir alana yerleştirilmişse, arka plan girişimi sinyal-gürültü- oranını büyük ölçüde azaltacak ve izlemeyi dengesiz hale getirecektir.
"Takip-üst baskı" yenilikçi çözümü
Bu şemanın temel fikri, kayıt referans işaretini, yani "işaretleyiciyi" alt tabakadan, Şekil 2'de gösterildiği gibi bir dizi bağımsız, yüksek-hassas mekanik diske aktarmak, böylece alt tabaka malzemesinin yüzey durumunun ve baskı deseninin müdahalesini tamamen önlemektir.
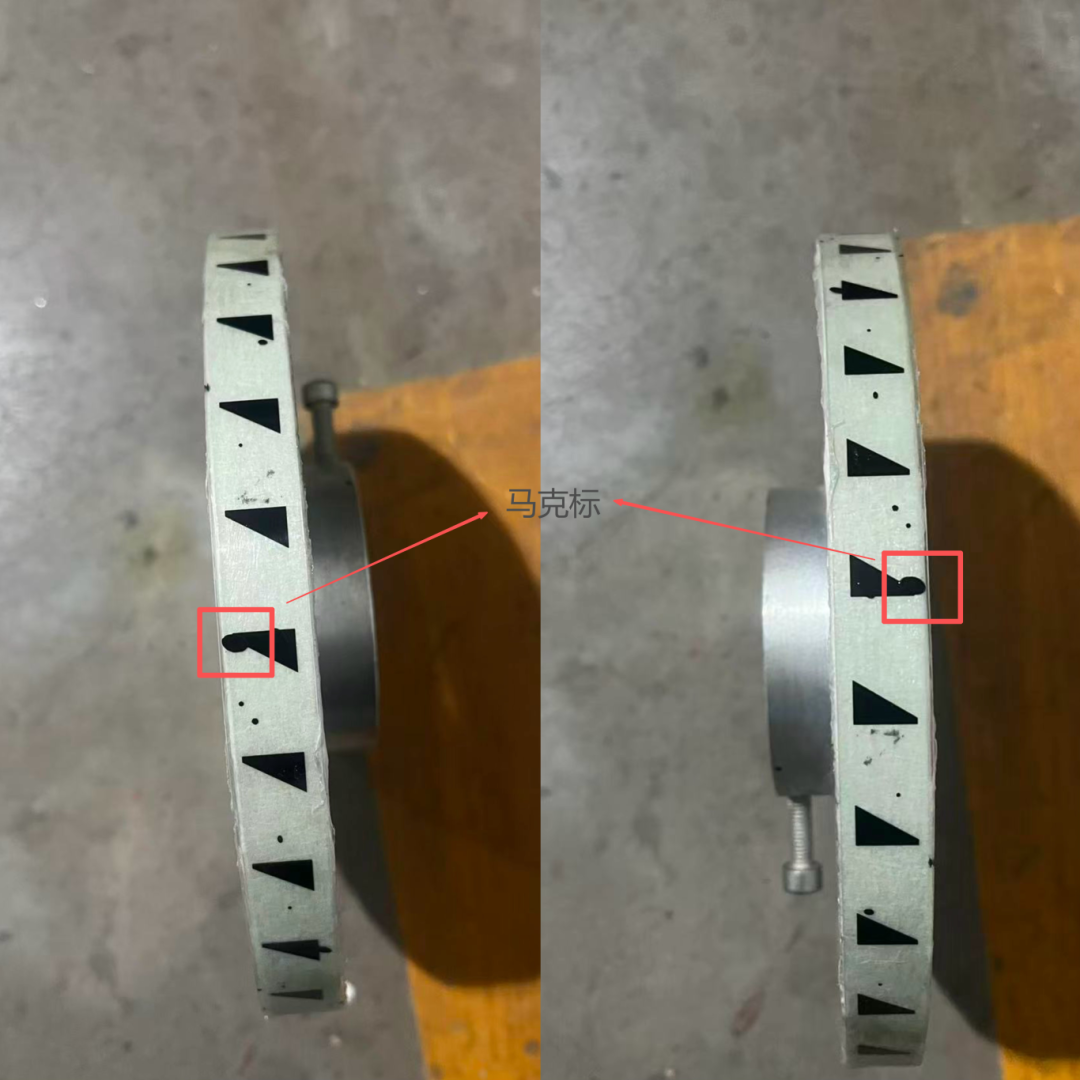 Şekil. 2 Mekanik disk işareti işaretleme
01/ Sistem Kompozisyonu
(1) Özel takip-: disk, genellikle 150~200 mm çapında (görsel modele göre özelleştirilmiştir) ve 15~20 mm kalınlığında, yüksek sertlik ve düşük termal genleşme katsayısına sahip alüminyum alaşımdan veya kompozit malzemelerden yapılmıştır. Uç yüz salgısının 0,01 mm'ye eşit veya daha az olması gerekir ve yüzey matlaştırılmalıdır.
(2) Yüksek-hassas işaretleyiciler: özel yansıtıcı veya ışık-ileten işaretleyicilerin yüksek-kontrastlı, keskin kenarlarını kullanın.
(3) Montaj tabanı: Takip plakasını baskı ünitesi başlığının sabit parçalarına (sürüş tarafının yakınında) monte etmek için sabit bir fikstür tasarlayın; böylece plaka silindiri sistemiyle doğrudan mekanik olarak bağlantılı olmadığından, ancak konumu sabit olduğundan emin olun.
02/ Özel Adımlar
(1) Adım 1: Kurulum ve kalibrasyon
(1) Disk düzleminin plaka silindiri eksenine paralel olmasını sağlamak için takip plakasını, birinci renk grubunun (referans renk grubu) plaka kafasının yakınındaki rafa özelleştirilmiş bir sabitleme aracılığıyla sıkıca takın.
(2) Takip diskinin çevresinin tam konumunda-genellikle 0 derece, 90 derece, 180 derece, 270 derece işaretler yapılır ve yüksek-hassasiyetteki işaretler yapıştırılır. Kapsamlı salgısının < 0,02 mm olduğundan emin olmak amacıyla takip diskinin uç yüzünü ve radyal salgısını-kalibre etmek için kadran göstergesini kullanın.
(3) Her renk grubunun fotoelektrik sensörünü ayarlayın veya özel bir sensör ekleyin, böylece kağıt üzerindeki işareti değil, ilgili tepsideki işareti sabit ve net bir şekilde tarayabilir.
(2) Adım 2: Sistem parametre ayarı
(1) Gerginlik parametreleri (örnek olarak 125g/m² transfer gümüş karton niceliksel kapasitesine sahip 10-renkli gravür baskı makinesi markasını ele alıyoruz): çözme gerilimi 180~220N'ye ayarlandı; Kağıt besleme kuvveti 200~240N'ye ayarlanmıştır; Her renk grubu arasındaki gerilim artışı 8~12N (artımlı) olarak ayarlanır. Sarma gerilimi 260~300N'ye ayarlanmıştır ve spesifik kağıda ve hıza göre ince ayar yapılması gerekir ve amaç, kağıdın titreşim olmadan düzgün bir şekilde geçirilmesidir.
(2) Kayıt sistemi parametreleri: tarama modu, "takip-takip" moduna geçirilir; Hata-toleranslı pencere, takip işaretinin doğruluğuna göre hassasiyeti artırmak için uygun şekilde azaltılabilir-. Aşırı hassasiyeti ve şoku önlemek için tepki hızı orta ila yüksek arasındadır.
(3) 3. Adım: Kapalı-döngü kontrol işlemi
Makine açıldıktan sonra kayıt sistemi, takip plakası üzerindeki sabit işareti sürekli olarak takip eder. Takip işleminin konumu kesinlikle sabit olduğundan (örneğin herhangi bir plaka silindirinin makine referansına göre titreşim ve termal genleşmeden kaynaklanan faz değişimi), sistem tarafından gerçek zamanlı olarak algılanacak ve plaka silindiri faz motoru bunu telafi etmek için çalıştırılacak ve mutlak referans olarak takip plakasıyla stabil bir kapalı-döngü kontrolü oluşturulacaktır.
Uygulama efektlerinin ve parametrelerinin karşılaştırılması
Bu planın büyük bir model üzerinde uygulanmasından bu yana etkisi çok dikkat çekici olmuştur.
01/ Üst baskı doğruluğu önemli ölçüde iyileştirildi
Geleneksel yöntemin üst baskı hatası, özellikle makara değiştirme ve hızlanma aşamasında büyük ölçüde dalgalanır, hata ±0,12 mm ila ±0,18 mm'ye ulaşabilir; Takip eden üst baskının- ardından, üst baskı doğruluğu uzun süre ±0,08 mm dahilinde sabit kalır ve en iyi durum, Şekil 3'te gösterildiği gibi ±0,05 mm'ye ulaşabilir; bu, endüstrinin gelişmiş standardından daha iyidir.
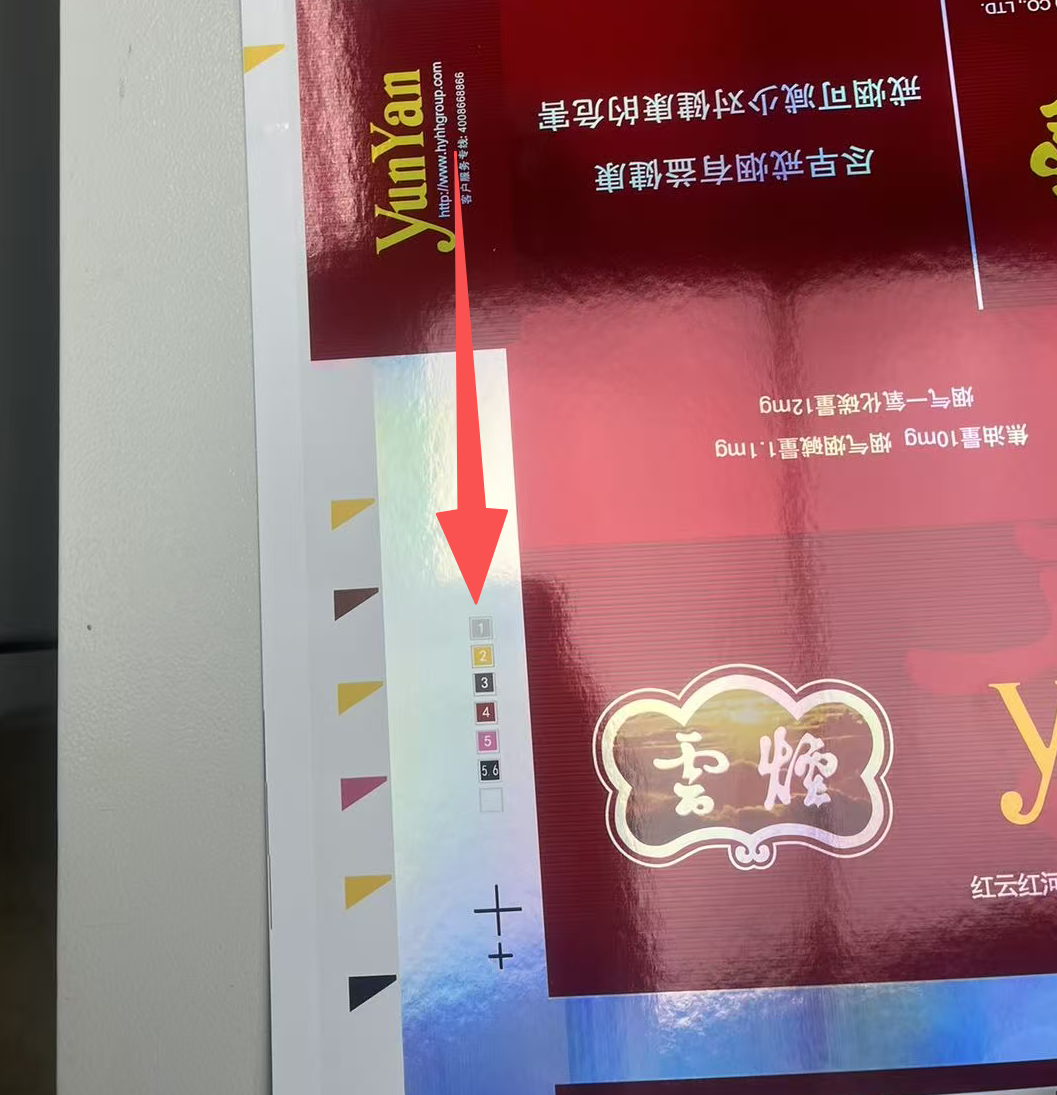 Şekil 3 İzleme silindiri diski kullanıldıktan sonra üzerine basılan ürünler
02/ Gelişmiş Kararlılık ve Uyarlanabilirlik
Yansıtıcı gümüş karton, barkod desenleri ve diğer düzen müdahalelerinden kaynaklanan izleme kaybı sorunlarını tamamen çözer; Farklı marka ve çevrelerdeki silindirlere son derece uyarlanabilir; ortalama ilk kayıt ayarlama süresi, plaka değişimlerinden sonra yaklaşık %40 oranında azalır.
03/ Üretim Verimliliği ve Maliyet Etkinliği
Kayıt sorunlarından kaynaklanan kusur oranı yaklaşık %60 oranında azaldı; Kayıt düzenlemeleri nedeniyle kağıt, mürekkep gibi yardımcı malzemelerin tüketimi azaltılmış; ekipmanın etkin çalışma oranı önemli ölçüde arttı.
Tütün paketi gravür baskısında malzeme ve silindir değişkenliğinden kaynaklanan kayıt kayması sorunu için önerilen "izleme diski kaydı" teknik çözümü, kayıt referansını değişen alt tabakadan sabit, yüksek-hassasiyetli bir mekanik diske kaydırarak ana girişim faktörlerini kaynakta izole eder. Gerginliğin hassas bir şekilde kontrol edilmesi, silindir kalitesinin sağlanması ve sabit sinyaller sağlamak için bağımsız bir izleme diskinin kullanılmasıyla kayıt sistemi "pasif takipten" "aktif stabilizasyona" dönüşür. Pratik veriler, bu çözümün kayıt doğruluğunu ±0,08 mm gibi yüksek bir seviyeye kadar etkili bir şekilde kontrol edebildiğini, üretim istikrarını ve ekonomik faydaları önemli ölçüde artırabildiğini ve üst düzey ambalaj baskı endüstrisinde yaygın uygulama için büyük bir potansiyele sahip olduğunu göstermektedir. Gelecekte daha fazla araştırma, daha akıllı ön dengeleme kontrolü elde etmek için izleme disklerini silindir sıcaklığı izleme ve çevrimiçi gerilim geri bildirim sistemleriyle entegre edebilir.