

Etiket bandı kırılırsa ne yapılmalı?
Etiket ağ kopması, otomatik etiketleme işlemi sırasında etiketlerin arka kağıdının yırtılması olgusunu ifade eder. Bu durum otomatik etiketlemede en sık karşılaşılan sorunlardan biridir. Bir etiket ağı kopması meydana geldiğinde, otomatik etiketleme makinesinin tamamı durmalı ve ancak etiketler yeniden bağlandıktan sonra çalışmaya devam edebilmelidir. Bir etiket web kopuşuyla uğraşmak genellikle 3 ila 10 dakika israfına neden olur. Etiketleme sırasında bu sorunun zaman zaman yaşanması kabul edilebilir ancak sık yaşanması kaçınılmaz olarak etiketleme üretim verimliliğini etkileyecektir. Daha ciddisi, birçok şirketin üretim hatlarına bağlı etiketleme hatları vardır; Etiketleme hattının durması muhtemelen üretim hattının da durmasına neden olabilir ve bu da şirket için önemli ekonomik kayıplara neden olabilir. Peki etiket web kesintilerinin nedenleri nelerdir?
BÖLÜM 01
Destek kağıdında aşırı kalıp-kesimleri var
Otomatik etiket yırtılmasının nedenini belirlemenin güvenilir bir yöntemi, kırılan alanın gözlemlenmesi ve analiz edilmesidir. Yırtılma sürekli olarak şekilli kesim çizgisi boyunca meydana geliyorsa ve kopma, katmanlara ayrılmadan düzgünse, bu çoğunlukla arka kağıda zarar veren aşırı kalıplı kesimden- kaynaklanır.
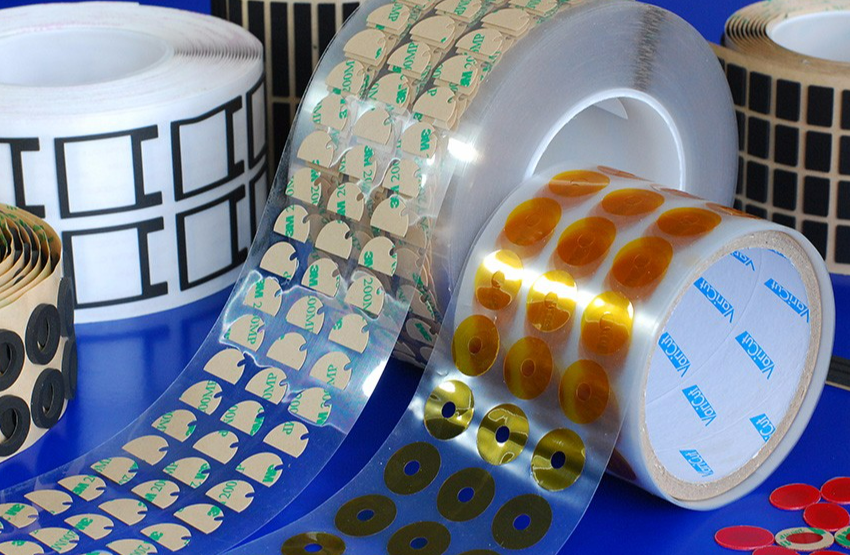
Bitmiş yapışkan etiketlerin kalıpla-kesilmesi gerektiğini biliyoruz. Prensip olarak, kalıpla kesme işlemi sırasında kesme plakası yalnızca yüzey malzemesini ve yapışkan katmanı keser ve ayırma kağıdının alt katmanı kesilmemelidir. Ancak fiili operasyonlarda ekipman sınırlamaları nedeniyle ayırma kağıdı sıklıkla kesilir. Bunun nedeni, geleneksel kalıplı kesim ekipmanının genellikle düz-düzden-düz bir modda çalışmasıdır; burada kesme plakası ve kalıplı kesim malzemesi yüzeyle temas halindedir. Kalıplı kesim sırasında basınç biraz dalgalanabilir ve kesim boyunca tam tutarlılığı korumak mümkün değildir. Bu yüzey-temaslı kalıp-kesme ekipmanı, bu küçük basınç dalgalanmaları altında genellikle ayırma kağıdını keser ve hatta koparır.
Bu nedenle, otomatik etiketleme ürünlerini kalıpla-keserek-düz kalıpla-kesme ekipmanlarını kullanırken, operatörlerin kalıp-kesim basıncının değişip değişmediğini sık sık kontrol etmesi gerekir. Kalıp kesme basıncındaki bir artış ayırma kağıdını keserse, basınç derhal ayarlanmalıdır. Kalıpla kesme işlemi sırasında ayırma kağıdının kesilip kesilmediğini kontrol etmek için-bir boyama yöntemi kullanılabilir. Bu, ayırma kağıdının kalıp kesim çizgisine solvent-bazlı bir işaretleyiciyle renk uygulamayı ve ardından onu silmeyi içerir. Renk kalıp-kesim çizgisine sızıyorsa, bu kalıp{14}}kesim basıncının çok yüksek olduğunu ve ayırma kağıdının kesildiğini gösterir. Bu noktada şekilli kesim basıncının hemen ayarlanması gerekir.
Elbette, serbest kağıdın kesilmesi sorununu tamamen çözmek istiyorsanız, döner kalıplı-kesim yöntemi daha iyi bir çözümdür. Bunun nedeni, döner şekilli kesim ekipmanının bir kalıp silindiri kullanarak kesmesi ve yapışkan malzemenin kalıp silindiri ile alt silindir arasından geçmesidir. Bu ekipmanı kullanırken kalıp ve malzeme aynı hat üzerinde temas halinde olup yüksek kesme doğruluğu sağlar. Ayrıca kalıp silindiri ve alt silindir fabrikadan çıkmadan önce tek ipek olarak da bilinen 0,01 mm salgıyı aşmama prensibiyle dinamik denge testine tabi tutulur. Bu, çalışma sırasında silindirlerin minimum salgıya sahip olmasını sağlar ve ayırma kağıdının kesilmesini önler.

Dairesel kalıplı-kesim yönteminde takım üretim maliyetinin yüksek olması nedeniyle, daha büyük toplu siparişler için daha uygundur ve sipariş miktarı küçükse üretim maliyeti yüksek olacaktır. Ancak, neyse ki, otomatik etiketleme için kullanılan etiketlerin çoğu nispeten büyüktür ve bazı siparişlerde çok sayıda tek çeşit bulunmayabilir, ancak birden fazla çeşidin toplam sayısı daha fazladır ve teknik özellikler aynıdır ve kalıp-kesim için aynı bıçak kullanılabilir. Bu nedenle, otomatik etiketleme siparişleri için dairesel kalıplı-kesim ekipmanının kullanılması en iyisidir.
BÖLÜM 02
Ortak kalite sorunları
Bazen etiketleme ve koparma bandının konumu çok düzenlidir, temel olarak birleşim yerinin olduğu yerden başlayarak bu sefer birleşim yerinde kalite sorunu olup olmadığını görmemiz gerekir. Yaygın eklem sorunları şunlardır:
01
Bağlantının her iki ucundaki bant "bir ucu fazla, bir ucu eksik"
Şu anda etiketlerin çoğu viski bandı veya özel endüstriyel bantla yapıştırılmaktadır. Prensip olarak, bandın bağlantı yerinin her iki ucundaki genişliği aynı olmalı, hata 1 mm'den az olmalı ve bandın toplam genişliği 40~50 mm olmalıdır. Operatör kalite konusunda çok bilinçli değilse, birleşim yerinin her iki ucundaki bant genişliği büyük ölçüde sapar ve bu da otomatik etiketleme sırasında birleşim yerinde kırılmaya neden olabilir. Örneğin, bandın toplam genişliği 40 mm'dir ve nitelikli bağlantı gereksinimleri, bağlantının her iki ucundaki bant genişliğinin 20 mm'sidir ve niteliksiz bağlantının iki ucu bir tarafta 5 mm, diğer tarafta 35 mm olabilir. Otomatik etiketleme makinesi çalıştığı için genellikle etiket üzerine birkaç ila on kilogram arasında bir gerilim uygulamak gerekir; bu kadar büyük bir gerilim, ekipmanın yüksek-hızlı çalışmasıyla birleştiğinde, etiket taban kağıdı birim alan başına çok fazla kuvvet taşıyacaktır; bağlantı noktasının kalitesi standartlara uygun değilse kırılması kolaydır.
02
Eklem yöntemi yanlış
Normalde, kendinden yapışkanlı endüstri, bağlantı yolunun 90 derecelik doğrudan kafa yerine 45 derecelik gönyeli olmasını gerektirir, çünkü gönyeli bağlantı, otomatik etiketleme makinesinin kağıt kılavuz silindiri ve etiketleme kazıyıcısından geçerken kuvveti dağıtabilir ve doğrudan kafa kuvveti noktası daha yoğundur ve gönyeli bağlantı, etiketin, etiketleme kazıyıcıdan geçerken makinenin gerilimi nedeniyle kırılmamasını sağlamak için daha elverişlidir.