

Baskıda Mürekkep ve Su Dengesizliği, Kusur Oranında Keskin Artış
Şirketimizin dört renkli baskı için Heidelberg CD102 baskı makinesini kullanması sırasında, macenta plakadaki metin bölümlerindeki %50 ve %75 nokta alanlarında (Şekil 1) önemli anormallikler keşfettik; bu anormallikler, esas olarak büyütülmüş ve eşit olmayan bir şekilde dağılmış noktalar, bulanık görüntüler ve metin, yazdırma sırasında gözle görülür renk farklılıkları ve ekipmanın su tüketiminde önemli bir artış olarak ortaya çıktı. Bu sorunlar, yazdırılan renklerin belirgin şekilde solmasına, doygunluğun azalmasına, orta tonlamanın kaybolmasına ve kusurlu oranında kayda değer bir artışa yol açtı.
Arızanın Nedeni
Personel ilk olarak baskı silindirini ve besleme silindirini kontrol ederek yağlamanın normal olduğunu ve silindir pedlerinin temiz ve kalıntı içermediğini doğruladı. Ancak, plaka-temaslı mürekkep silindirinin basıncını kontrol ederken basınçta dalgalanmalar gözlemlendi. Sistematik incelemeyle, sonuçta hatanın temel nedeni belirlendi: 80 mm çapındaki operatör-yan plaka-temaslı mürekkep silindirinin yatağı, yağlayıcı eksikliği nedeniyle tutukluk yapmıştı. Makinenin çalışması sırasında, yatak manşonu plakayla temas eden mürekkep silindiri ile eşzamanlı olarak dönerek, yatak çanağının ciddi şekilde aşınmasına neden oldu (Şekil 2). Aşınma standart sınırları aşarak rulman yatağının temas yüzeyinde derin aşınmaya neden oldu.
Ekipman boşta çalışırken, 80 mm'lik plaka-temaslı mürekkep silindiri, yatak kabı içinde nispeten sabit bir hareket sağlayabiliyordu; ancak baskı altında baskı sırasında silindir ilk önce mürekkep silindiriyle tek yönde temas eder ve baskıdan sonra hem mürekkep silindiriyle hem de baskı plakasıyla aynı anda temas eder. Makinenin her dönüşü, plakayla temas eden mürekkep silindirinin, baskı plakasıyla temas anında aşınmış yatak kabı içinde düzensiz yalpalama oluşturmasına neden olur. Bu olay başlangıçta yazdırılan noktalara zarar verir ve Şekil 1'de görülen nokta bulanıklığı ve deformasyona neden olur. Ayrıca, baskı plakasıyla temas halindeyken plaka-temaslı mürekkep silindirinin sallanması, aynı zamanda mürekkep silindiri ile kendisi arasındaki ve ayrıca silindir ile baskı plakası arasındaki basınçta düzensiz değişikliklere neden olur, bu da yazdırma sırasında kolayca mürekkep çizgilerine yol açarak mürekkep ve su arasında dengesizliğe neden olur.
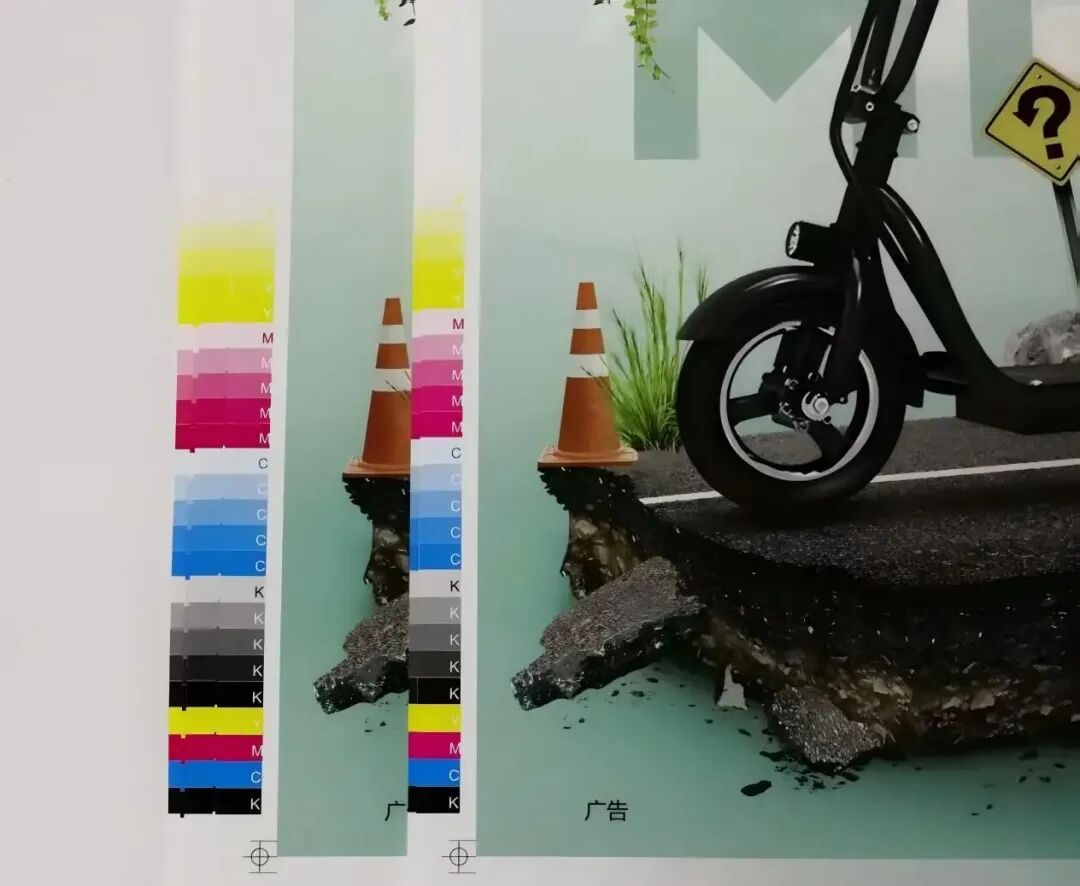
Şekil 1 Sorunlu damga (solda) ve düzeltilmiş damga (sağda)
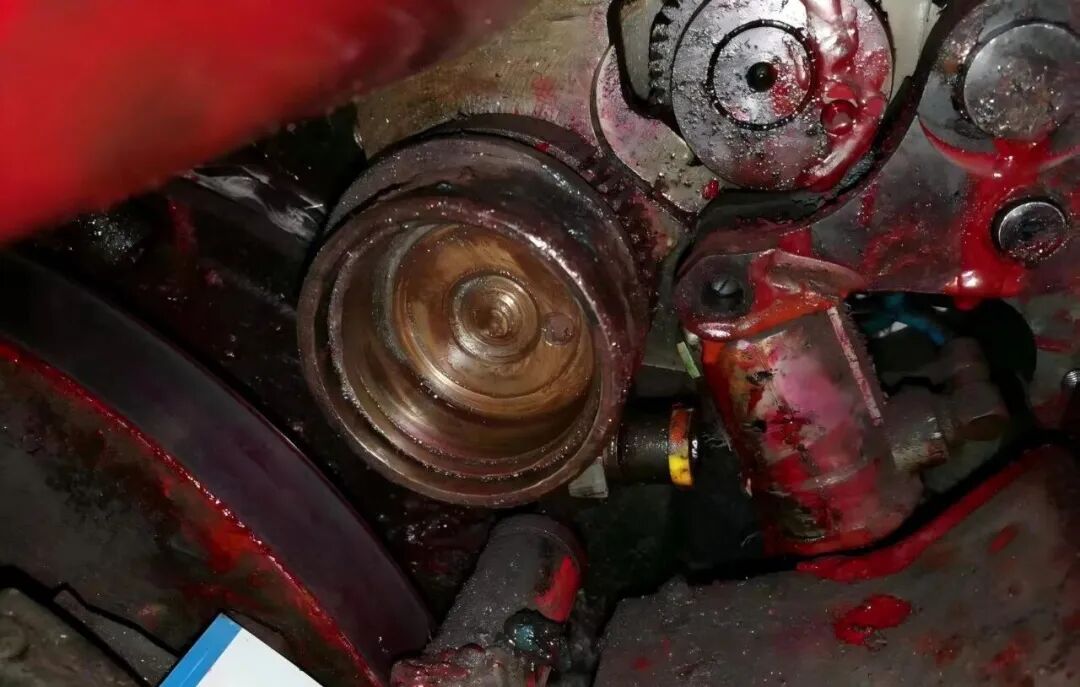 Şekil 2 Şaft Kasesinin Aşınma Durumu
Standartlaştırılmış Bakım Prosedürü
Form silindiri esas olarak mürekkep silindirinin hareketine dayandığından ve plakayla temas halindeyken yalnızca periyodik hafif bir yavaşlama hareketi gerçekleştirdiğinden, baskı basıncını ayarlarken Şekil 3'teki standarda kesinlikle uymak gerekir. Form silindiri ile mürekkep silindiri arasındaki basınç oranı, plaka üzerindeki basınçtan 1 mm daha yüksek olmalıdır. Form silindiri ile plaka arasındaki basınç, kanal silindirinden daha büyükse, form silindiri düzensiz bir şekilde yavaşlayacak, bu da eşit olmayan mürekkep transferine, aşırı su ve mürekkep sorunlarına ve sonuçta dengesiz mürekkep rengine yol açacaktır.
Gerçek üretimde, personel form silindiri basıncını günlük olarak kontrol ederken genellikle yalnızca form silindiri ile plaka arasındaki basınca odaklanır ve kanal silindiri basıncını ihmal eder. Standartlaştırılmış bakım prosedürü aşağıdadır:
(1) Kapatma Temizliği: Gücü kesin ve bir kilitleme etiketi yapıştırın, ardından silindir yüzeyindeki mürekkep filmini ve yatak yuvasındaki metal kalıntılarını iyice çıkarmak için özel bir temizlik maddesi kullanın.
(2) Bileşenin Değiştirilmesi: Orijinal üreticinin rulman grubunu değiştirin (rulman kabı/bilya/tutucu dahil); Kurulumdan önce, kurulumun kirlenmeden-olmasını sağlamak için ultrasonik temizleme ve nitrojen üfleme gerçekleştirin.
(3) Basınç Kalibrasyonu: Heidelberg basınç testi filmini kullanarak kalibre edin (Şekil 3'te gösterildiği gibi).
(4) Basınç Standartlarını Belirleyin: Form silindiri ile mürekkep silindiri arasındaki mürekkep işareti genişliği 4 ± 1 mm olmalıdır; plaka ile temas genişliği 4-1 mm'ye ayarlanmalıdır.
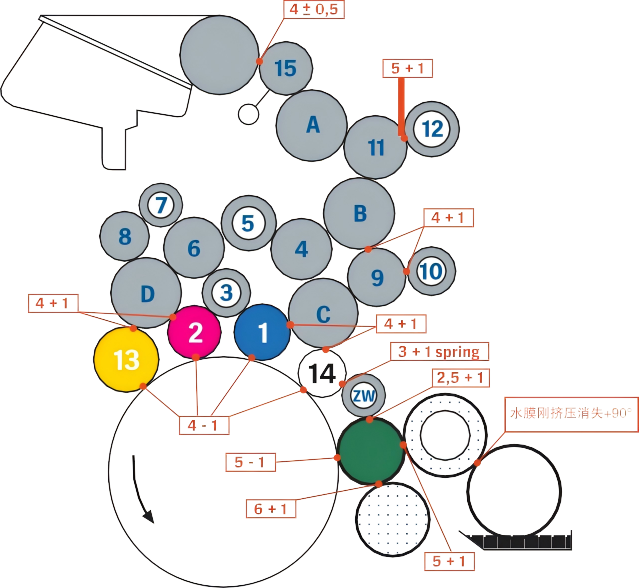
Şekil 3 Yazdırma Basıncı Ayar Standardı
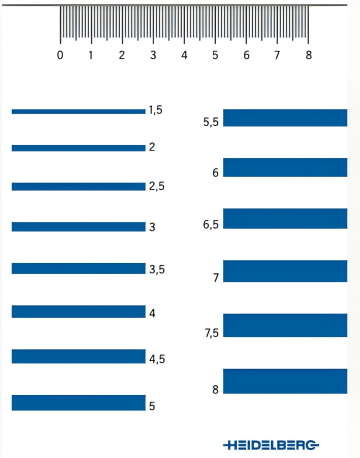
Şekil 4 Heidelberg stres testi filmi
Bakım etkisi
Standart bakımın ardından ekipmanın ve basılı ürünlerin kalitesi önemli ölçüde iyileştirildi ve tüm göstergeler normal aralığa döndü:
(1) Macenta versiyonunun %50'lik çıkış artış değeri, bakımdan önce %22~%45'ten yaklaşık %18'e (%17±3 çıkış artışı gereklilikleri doğrultusunda) ileri geri dalgalanır.
(2) %75 nokta yoğunluğundaki degrade seviyesinin degrade düzgünlüğü %40 artırılır ve yazdırma işlemi sırasında belirgin bir renk değişikliği olmaz.
(3) 8 saat boyunca sürekli üretimin veri izlemesi, baskı suyu tüketiminin (arızalı ünitenin onarılmasından sonra) %20 oranında azaldığını ve hurda oranının %22'den %0,2'ye düştüğünü göstermektedir.
(4) Ekipman stabilite izlemesi, 72 saatlik sürekli çalışma sırasında kızılötesi termal görüntüleme cihazının, plaka makaralı yatağın sıcaklığının 40 ± 2 derecelik normal aralıkta stabil olduğunu ve titreşim spektrumu analizinde anormal bir tepe noktası olmadığını gösterdiğini buldu.
Sorun analizi
01/ Bakım mekanizmalarındaki kusurlar
Bu arızanın ana nedenlerinden biri, ekipman bakım mekanizmasında bariz kusurların bulunması ve ilgili işlemlerin, mürekkep silindirinin her ay sökülmesi, yatak durumunun kontrol edilmesi, yağlama yağı eklenmesi ve mürekkep silindiri basıncının standart bir şekilde ayarlanması gerektiğini öngören ekipman bakım kılavuzunun gerekliliklerini ihlal etmesidir. Buna ek olarak, önceki bakım sırasında, Heidelberg'in özel mürekkep izi genişliği algılama filmi yerine yanlışlıkla sıradan kalınlık ölçerler kullanılmış, bu da 2,2 mm'lik bir boşluk ayarı sapmasına neden olmuş ve mürekkep silindirinin basıncı yanlışlıkla 6,2 mm'ye (standart değerin %55'ini aşan) ayarlanmış, bu da yatağın aşırı yüklenmesine neden olmuştur.
Kauçuk merdanenin normal girintisi 4 mm olduğunda basınç 18N'dir; Girinti 6 mm'ye ulaştığında basınç 63,5N'ye yükselir ve girinti 8 mm'ye ulaştığında basınç 149N'ye kadar yükselir. Girinti ne kadar büyük olursa, ekipman o kadar hızlı aşınır, mürekkep ve nemlendirme sıvısı tüketimi o kadar yüksek olur ve buna bağlı olarak elektrik tüketimi de artar. Aynı zamanda, aşırı basınç, kauçuk merdanenin belirgin ısı birikimine, daha yüksek sıcaklığa ve geniş girintiye yol açacak, bu da baskı işlemindeki gerçek basıncı doğrusal olmayan bir şekilde artıracak ve kauçuk merdanenin sertleşmesini hızlandıracaktır. Kauçuk merdanenin sertliği belirli bir dereceye kadar korozyon direncini artırabilse de, su ve mürekkep transfer kapasitesini önemli ölçüde azaltacak, baskı ekipmanının mürekkep kaybını artıracak ve baskı plakası grafiklerinin aşınmasını artıracaktır. Bu nedenle baskı kalitesini etkilemeden kauçuk merdanenin basıncı mümkün olduğu kadar azaltılmalı, üreticinin belirttiği minimum değer optimum düzeyde tutulmalıdır.
02/ Kauçuk silindir bakımını iyi yapın
Kauçuk merdanelerin günlük bakımının standart bir süreç oluşturması ve günlük devir sırasında plakanın basıncının kontrol edilmesi gerekir; Haftalık bakım sırasında, plaka silindiri ve mürekkep silindirinin basıncını kontrol etmeye odaklanmak ve üretim sırasında her zaman nispeten istikrarlı bir durumda tutulmasını sağlamak için plaka mürekkep silindirinin bakımında iyi bir iş çıkarmak gerekir.
Su filminin ve mürekkebin eşit şekilde aktarılmasını sağlamak için, yeni kauçuk merdanenin yüzeyi pürüzlü olmalı ve dokunulduğunda biraz buruk bir his uyandırmalıdır (Şekil 5). Uzun-süreli kullanım sürecinde, mürekkep, nemlendirme sıvısı ve çeşitli solventlerle her gün sürekli temas halinde olması ve dış ortamın etkisiyle birlikte yeni kauçuk merdanenin sertliği genellikle bir süre kullanımdan sonra artacaktır ki bu normal bir durumdur. Kauçuk merdanenin çekmesi ve sertleşmesi hafifse, basıncın uygun şekilde ayarlanmasıyla mürekkep transfer özellikleri korunabilir.
Kauçuk merdanenin sertliğinin artması aynı zamanda kağıt yünü kağıt tozunun ve nemlendirme çözeltisindeki oksitlenmiş maddelerin merdanenin yüzeyinde birikerek sertleştirilmiş bir film oluşturduğu anlamına gelir. Bu sertleşmiş filmin, mürekkep aktarımında ve su transferinde kararsızlığa neden olabilecek sertleşmeye ve cilalanmaya devam etmesini önlemek için periyodik olarak çıkarılması gerekir (Şekil 5). Yüzey sertleştiğinde bakım esnasında kirli cam maddesi kalsiyum giderici macun ile temizlenmelidir.
Temizlik maddesinin seçimi, kauçuk merdanenin ömrünün belirlenmesinde en kritik faktördür. Uçuculuğu yüksek deterjanlar yüzeydeki sertleşmiş tortuları kolayca çıkarsa da kauçuk merdanelerin büzülmesine de neden olur. Temizlik maddelerinin yanlış kullanımı aynı zamanda kauçuk merdanelerin genleşmesine, büzülmesine ve deformasyonuna yol açacak, kauçuk merdaneler arasındaki basıncın stabilitesini etkileyecek ve hatta boru hatlarını, sızdırmazlık halkalarını, makine boyasını ve hatta kauçuk örtüleri paslandıracaktır. Bu nedenle yarı-su-bazlı, düşük-VOC'lu araba yıkama suyu seçilmelidir. Bakımdan sonra, lastik merdanenin yerinde sayılabilmesi için yeni kauçuk merdanenin verdiği hissi yeniden kazandırması gerekir. Bakımın kısayolu yoktur ve kalıcı olması gerekir.
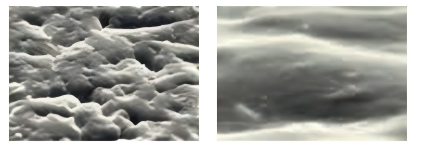
Şekil 5 Yeni bir kauçuk merdanenin yüzeyi (solda) ve sırlı bir kauçuk merdanenin yüzeyi (sağda)
Baskılı ürünlerin kalitesinin anahtarı su ve mürekkep arasındaki dengede yatmaktadır ve plaka su silindiri ve mürekkep silindiri bu dengenin korunmasında çok önemli bir rol oynamaktadır. Günlük üretimde, lastik merdanenin yanlış ayarlanması veya aşınmasından kaynaklanan çeşitli kalite sorunları yaygındır. Bu nedenle, lastik merdanelerin düzenli olarak incelenmesi ve test edilmesi ve her merdanenin uygun durumda olduğundan emin olmak için merdane yüzeyinin, çapının ve basıncının düzenli bakımı ve ayarlanması önemlidir. Ekipmanı ayarlarken süreç, veriye dayalı ve-standartlaştırılmalı, böylece sektörün yüksek-kaliteli gelişimine katkıda bulunulmalıdır.