


Mürekkep püskürtmeli baskınız dengesiz mi ve kusurlu ürünlerde artışa neden oluyor mu? Sorun aslında burada yatıyor!
Şirketimiz dört-renkli yazdırma için Heidelberg CD102 yazdırma makinesini kullandığında, metin alanındaki macenta noktaların %50 ve %75'inde önemli anormallikler olduğu (Şekil{. 1) bulundu; bu anormallikler esas olarak noktaların eşit olmayan dağılımı, bulanık grafikler, yazdırma sırasında belirgin renk değişiklikleri ve ekipmanın su tüketimindeki önemli artışla kendini gösterdi. Bu sorunlar belirgin renk solması, doygunluk kaybı, orta ton seviyelerinde kayıp ve hurda oranında önemli bir artışa neden olur.
Başarısızlık nedenleri
Personel ilk olarak yağlamanın normal olduğunu ve diş pedlerinin temiz ve yabancı maddelerden arınmış olduğunu doğrulamak için baskı dişlerini ve kağıt aktarma dişlerini kontrol etti, ancak mürekkep silindirinin basıncını kontrol ederken basıncın dengesiz olduğu görüldü. Sistematik incelemenin ardından, nihayet arızanın temel nedeninin şu olduğu doğrulandı: çalışma tarafındaki 80 mm çapındaki rulman, yağlama yağı eksikliği nedeniyle kilitlendi ve makinenin çalışması sırasında rulman ceketi, mürekkep silindiri ile eşzamanlı olarak dönerek rulman çanağında ciddi aşınmaya neden oldu (Şekil. 2). Aşınma miktarı standart aralığın önemli ölçüde dışındadır ve bu da mahfazanın temas yüzeyinde derin aşınmaya neden olur.
Ekipman boştayken, 80 mm çapındaki mürekkep silindiri, şaft çanağında nispeten sabit bir hareket durumunu koruyabilir; Ancak kombine üretimde mürekkep merdanesi önce mürekkep merdanesine tek yönde temas eder, presleme sonrasında mürekkep merdanesi ve baskı plakası ile aynı anda temas eder. Makine her döndüğünde, mürekkep silindiri baskı plakasına temas ettiği anda, aşınmış şaft çanağında düzensiz bir sallanma üretecek ve bu ilk önce baskı noktalarını yok edecek ve Şekil 1'deki noktaların bulanık deformasyonu problemini oluşturacaktır. Ayrıca, mürekkep silindirinin baskı plakasıyla temas ettiğinde sallanması aynı zamanda mürekkep silindiri ile mürekkep silindiri arasındaki basınçta ve baskı plakası arasındaki basınçta düzensiz değişikliklere yol açar, bu da düz ekranlara yazdırırken mürekkep çubuklarına neden olması kolaydır ve mürekkebin oluşmasına neden olur. dengesizlik.
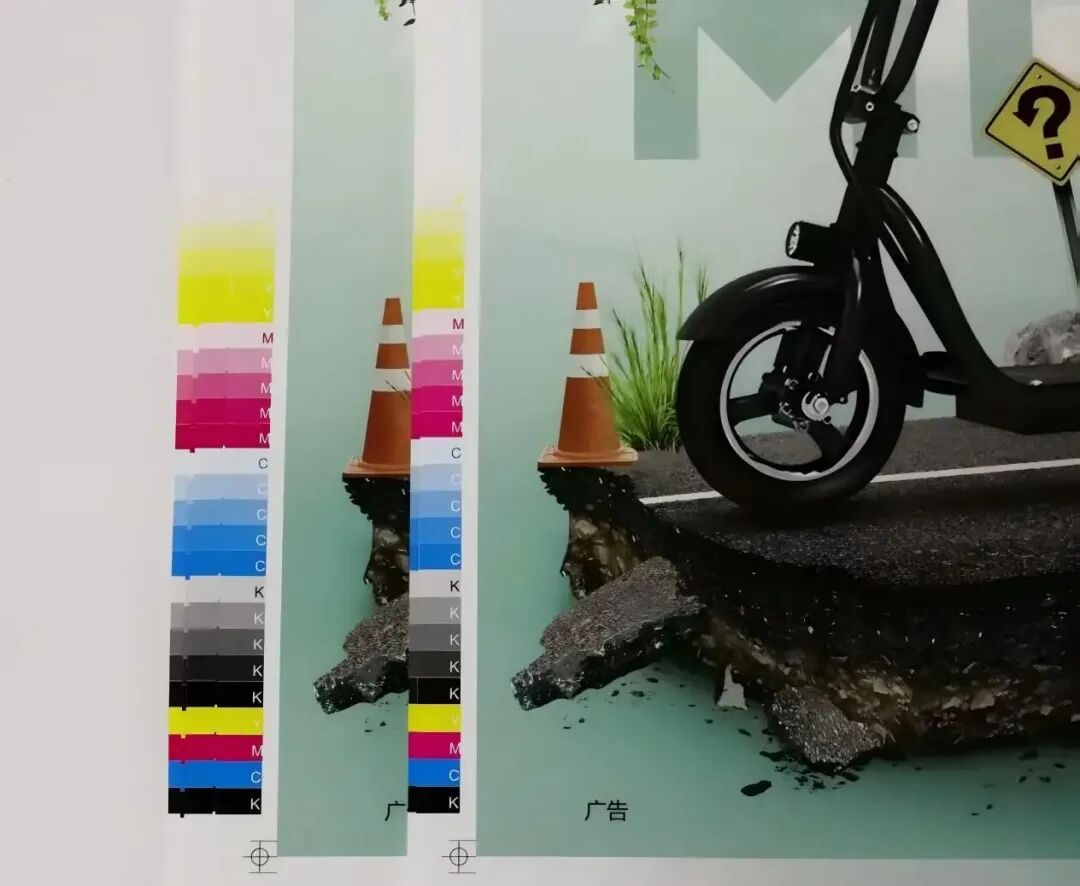
Şekil 1 Sorunlu damga (solda) ve düzeltilmiş damga (sağda)
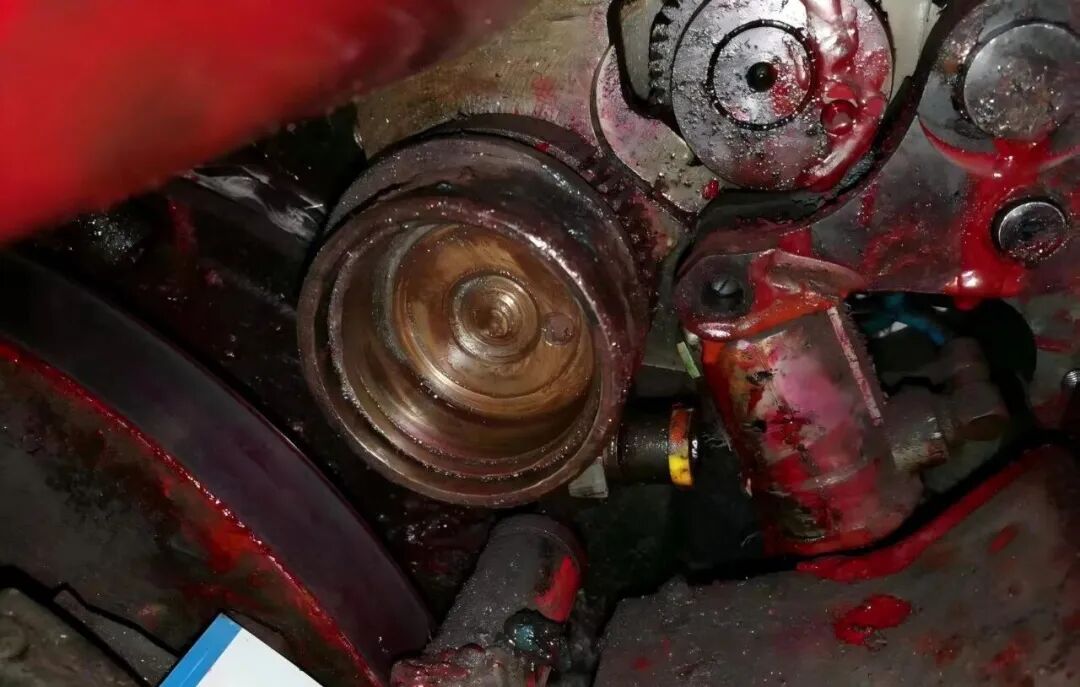 Şekil 2 Aniloks Silindir Kasesinin Aşınma Durumu
Standartlaştırılmış Bakım Süreci
Form silindiri esas olarak mürekkep dağıtım silindirinin hareketine dayandığından ve plakayla temas halindeyken yalnızca düzenli olarak hafif bir yavaşlama yaptığından, baskı basıncını ayarlarken Şekil 3'te gösterilen standarda kesinlikle uymak önemlidir. Form silindiri ile mürekkep dağıtım silindiri arasındaki basınç oranı, plaka üzerindeki basınçtan 1 mm daha yüksek olmalıdır. Form silindiri ile plaka arasındaki basınç, form silindiri ile dağıtıcı silindir arasındaki basıncı aşarsa, form silindiri düzensiz bir şekilde yavaşlayacak ve eşit olmayan mürekkep transferine neden olacak, bu da alanların çok fazla veya çok az mürekkeple sonuçlanmasına ve sonuçta renk dengesizliğine yol açacaktır.
Gerçek üretimde, personel form silindiri basıncını rutin olarak kontrol ettiğinde genellikle yalnızca form silindiri ile plaka arasındaki basınca dikkat eder, form silindiri ile dağıtıcı silindir arasındaki basıncı ihmal eder. Standartlaştırılmış bakım süreci aşağıdadır:
(1) Kapatma ve Temizleme: Gücü kesin ve bir kilitleme etiketi yapıştırın, ardından özel bir temizlik maddesi kullanarak silindir yüzeyindeki mürekkep filmini ve yatak yuvasının içindeki metal kalıntılarını iyice temizleyin.
(2) Bileşenin Değiştirilmesi: Orijinal üreticinin rulman grubunu değiştirin (rulman çanağı, bilyalar ve kafes dahil). Kurulumdan önce, kirlenmeden- arınmış bir montaj sağlamak için ultrasonik temizleme ve nitrojen üfleme gerçekleştirin.
(3) Basınç Kalibrasyonu: Kalibrasyon için Heidelberg basınç testi filmini kullanın (Şekil 3'te gösterildiği gibi).
(4) Basınç Standartlarını Tanımlayın: Form silindiri ile dağıtıcı silindir arasındaki mürekkep işareti genişliği 4 ± 1 mm olmalıdır; plakayla temas genişliği 4–1 mm'ye ayarlanmalıdır.
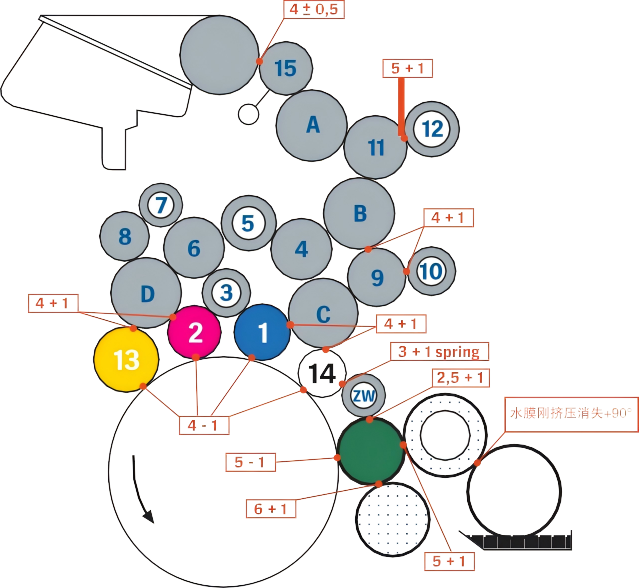
Şekil 3 Yazdırma Basıncı Ayar Standardı
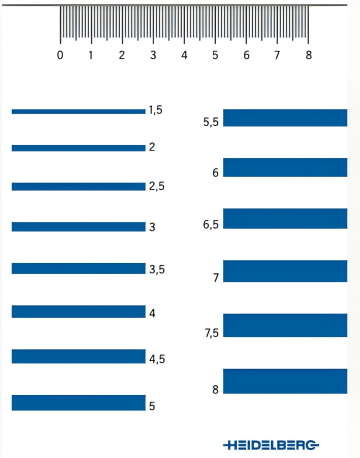
Şekil 4 Heidelberg stres testi filmi
Bakım etkisi
Standart bakımın ardından ekipmanın ve basılı ürünlerin kalitesi önemli ölçüde iyileştirildi ve tüm göstergeler normal aralığa döndü:
(1) Macenta versiyonunun %50'lik çıkış artış değeri, bakımdan önce %22~%45'ten yaklaşık %18'e (%17±3 çıkış artışı gereklilikleri doğrultusunda) ileri geri dalgalanır.
(2) %75 nokta yoğunluğundaki degrade seviyesinin degrade düzgünlüğü %40 artırılır ve yazdırma işlemi sırasında belirgin bir renk değişikliği olmaz.
(3) 8 saat boyunca sürekli üretimin veri izlemesi, baskı suyu tüketiminin (arızalı ünitenin onarılmasından sonra) %20 oranında azaldığını ve hurda oranının %22'den %0,2'ye düştüğünü göstermektedir.
(4) Ekipman stabilite izlemesi, 72 saatlik sürekli çalışma sırasında kızılötesi termal görüntüleme cihazının, plaka makaralı yatağın sıcaklığının 40 ± 2 derecelik normal aralıkta stabil olduğunu ve titreşim spektrumu analizinde anormal bir tepe noktası olmadığını gösterdiğini buldu.
Sorun analizi
01/ Bakım mekanizmalarındaki kusurlar
Bu arızanın ana nedenlerinden biri, ekipman bakım mekanizmasında bariz kusurların bulunması ve ilgili işlemlerin, mürekkep silindirinin her ay sökülmesi, yatak durumunun kontrol edilmesi, yağlama yağı eklenmesi ve mürekkep silindiri basıncının standart bir şekilde ayarlanması gerektiğini öngören ekipman bakım kılavuzunun gerekliliklerini ihlal etmesidir. Buna ek olarak, önceki bakım sırasında, Heidelberg'in özel mürekkep izi genişliği algılama filmi yerine yanlışlıkla sıradan kalınlık ölçerler kullanılmış, bu da 2,2 mm'lik bir boşluk ayarı sapmasına neden olmuş ve mürekkep silindirinin basıncı yanlışlıkla 6,2 mm'ye (standart değerin %55'ini aşan) ayarlanmış, bu da yatağın aşırı yüklenmesine neden olmuştur.
Kauçuk merdanenin normal girintisi 4 mm olduğunda basınç 18N'dir; Girinti 6 mm'ye ulaştığında basınç 63,5N'ye yükselir ve girinti 8 mm'ye ulaştığında basınç 149N'ye kadar yükselir. Girinti ne kadar büyük olursa, ekipman o kadar hızlı aşınır, mürekkep ve nemlendirme sıvısı tüketimi o kadar yüksek olur ve buna bağlı olarak elektrik tüketimi de artar. Aynı zamanda, aşırı basınç, kauçuk merdanenin belirgin ısı birikimine, daha yüksek sıcaklığa ve geniş girintiye yol açacak, bu da baskı işlemindeki gerçek basıncı doğrusal olmayan bir şekilde artıracak ve kauçuk merdanenin sertleşmesini hızlandıracaktır. Kauçuk merdanenin sertliği belirli bir dereceye kadar korozyon direncini artırabilse de, su ve mürekkep transfer kapasitesini önemli ölçüde azaltacak, baskı ekipmanının mürekkep kaybını artıracak ve baskı plakası grafiklerinin aşınmasını artıracaktır. Bu nedenle baskı kalitesini etkilemeden kauçuk merdanenin basıncı mümkün olduğu kadar azaltılmalı, üreticinin belirttiği minimum değer optimum düzeyde tutulmalıdır.
02/ Kauçuk silindir bakımını iyi yapın
Kauçuk merdanelerin günlük bakımının standart bir süreç oluşturması ve günlük devir sırasında plakanın basıncının kontrol edilmesi gerekir; Haftalık bakım sırasında, plaka silindiri ve mürekkep silindirinin basıncını kontrol etmeye odaklanmak ve üretim sırasında her zaman nispeten istikrarlı bir durumda tutulmasını sağlamak için plaka mürekkep silindirinin bakımında iyi bir iş çıkarmak gerekir.
Su filminin ve mürekkebin eşit şekilde aktarılmasını sağlamak için, yeni kauçuk merdanenin yüzeyi pürüzlü olmalı ve dokunulduğunda biraz buruk bir his uyandırmalıdır (Şekil 5). Uzun-süreli kullanım sürecinde, mürekkep, nemlendirme sıvısı ve çeşitli solventlerle her gün sürekli temas halinde olması ve dış ortamın etkisiyle birlikte yeni kauçuk merdanenin sertliği genellikle bir süre kullanımdan sonra artacaktır ki bu normal bir durumdur. Kauçuk merdanenin çekmesi ve sertleşmesi hafifse, basıncın uygun şekilde ayarlanmasıyla mürekkep transfer özellikleri korunabilir.
Kauçuk merdanenin sertliğinin artması aynı zamanda kağıt yünü kağıt tozunun ve nemlendirme çözeltisindeki oksitlenmiş maddelerin merdanenin yüzeyinde birikerek sertleştirilmiş bir film oluşturduğu anlamına gelir. Bu sertleşmiş filmin, mürekkep aktarımında ve su transferinde kararsızlığa neden olabilecek sertleşmeye ve cilalanmaya devam etmesini önlemek için periyodik olarak çıkarılması gerekir (Şekil 5). Yüzey sertleştiğinde bakım esnasında kirli cam maddesi kalsiyum giderici macun ile temizlenmelidir.
Temizlik maddesinin seçimi, kauçuk merdanenin ömrünün belirlenmesinde en kritik faktördür. Uçuculuğu yüksek deterjanlar yüzeydeki sertleşmiş tortuları kolayca çıkarsa da kauçuk merdanelerin büzülmesine de neden olur. Temizlik maddelerinin yanlış kullanımı aynı zamanda kauçuk merdanelerin genleşmesine, büzülmesine ve deformasyonuna yol açacak, kauçuk merdaneler arasındaki basıncın stabilitesini etkileyecek ve hatta boru hatlarını, sızdırmazlık halkalarını, makine boyasını ve hatta kauçuk örtüleri paslandıracaktır. Bu nedenle yarı-su-bazlı, düşük-VOC'lu araba yıkama suyu seçilmelidir. Bakımdan sonra, lastik merdanenin yerinde sayılabilmesi için yeni kauçuk merdanenin verdiği hissi yeniden kazandırması gerekir. Bakımın kısayolu yoktur ve kalıcı olması gerekir.
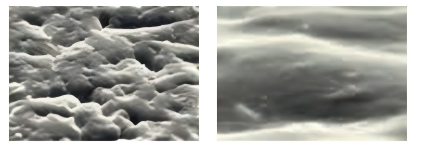
Şekil 5 Yeni bir kauçuk merdanenin yüzeyi (solda) ve kauçuk merdanenin sırlama sonrası yüzeyi (sağda)
Baskı kalitesinin anahtarı mürekkep{0}su dengesinde yatmaktadır ve dolma silindiri ile mürekkep silindiri bu dengenin korunmasında çok önemli bir rol oynamaktadır. Günlük üretimde, yanlış silindir ayarı veya silindir aşınmasından kaynaklanan çeşitli kalite sorunlarına sık rastlanır. Bu nedenle, çalışma sırasında silindirlerin düzenli olarak incelenmesi ve kontrol edilmesi, her silindirin uygun durumda olduğundan emin olmak için silindir yüzeyinin, çapının ve basıncının periyodik olarak bakımı ve ayarlanması önemlidir. Ekipman ayarlaması, veriye dayalı ve standart{-olarak yapılmalı ve sektörün yüksek kaliteli gelişimine-katkıda bulunmalıdır.