

Baskı mürekkebi dengesizliği, hurda oranı artıyor
Şirketimiz dört-renkli baskı için Heidelberg CD102 baskı makinesini kullandığında, ana metin alanındaki macenta plakanın %50 ve %75 yarı tonlu noktalarında önemli anormallikler bulduk (Şekil 1). Ana belirtiler, büyütülmüş ve eşit olmayan şekilde dağılmış noktalar, bulanık görüntüler ve metinler, yazdırma sırasında gözle görülür renk değişiklikleri ve makinenin su tüketiminde önemli bir artıştır. Bu sorunlar, baskılarda belirgin renk solması, doygunluğun azalması, orta ton tonlamasının kaybolması ve kusur oranında gözle görülür bir artışla sonuçlanır.
Arızanın Nedeni
Personel ilk olarak baskı battaniyesi silindirini ve besleyici tutucuyu kontrol ederek yağlamanın normal olduğunu ve battaniye ile tutucunun temiz ve yabancı maddelerden arınmış olduğunu doğruladı. Ancak mürekkep silindirlerinin plakaya karşı basıncını kontrol ederken dengesiz bir basınç buldular. Sistematik sorun giderme sonrasında arızanın temel nedeni şu şekilde belirlendi: Çalışma tarafındaki 80 mm çapındaki plaka silindirinin rulmanı, yağlama eksikliği nedeniyle ele geçirildi. Makinenin çalışması sırasında rulman yatağı plaka silindiri ile senkronize olarak dönerek rulman çanağının ciddi şekilde aşınmasına neden oldu (Şekil 2). Aşınma miktarı standart aralığın çok üzerine çıktı ve yatak yuvası montaj yüzeyinde derin aşınmaya neden oldu.
Makine boşta çalışırken, 80 mm çapındaki plaka silindiri, yatak kabı içinde nispeten düzgün bir şekilde hareket edebilir; ancak baskı üretimi sırasında plaka silindiri ilk önce mürekkep silindiri ile tek yönlü olarak temas eder ve baskıdan sonra hem mürekkep silindiri hem de plaka ile temas eder. Makinenin her bir tur dönüşünde, plaka silindiri plakaya temas ettiği anda, aşınmış yatak çanağının içinde düzensiz bir sallanma meydana gelir. Bu olay ilk olarak baskı noktasına zarar verir ve Şekil 1'de gösterilen bulanık ve çarpık noktalara neden olur. Ayrıca, plaka silindirinin plakayla temas halindeyken sallanması aynı zamanda silindirle mürekkep silindiri arasındaki ve silindirle plaka arasındaki basınçta düzensiz değişikliklere neden olur; bu da düz renk tonlarının yazdırılması sırasında kolaylıkla mürekkep çizgilerine ve su-mürekkep dengesizliğine neden olabilir.
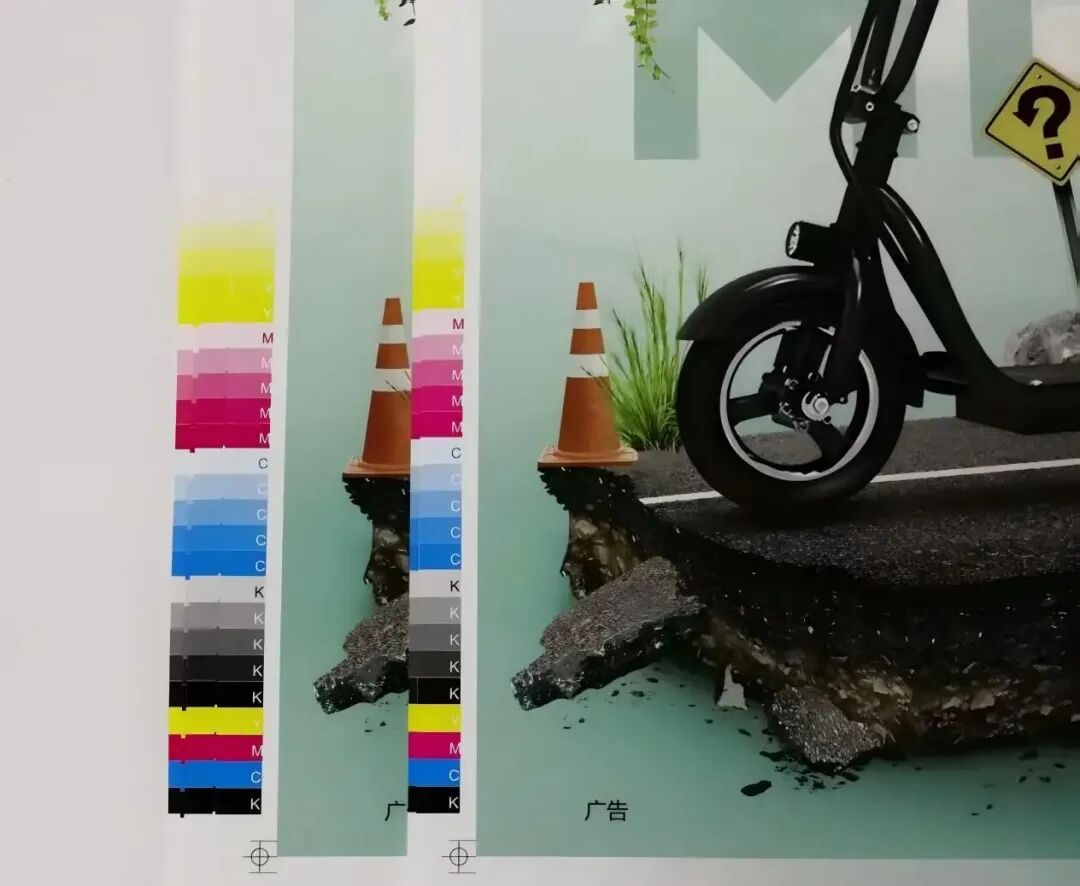
Şekil 1 Sorunlu yazdırma (solda) ve düzeltilmiş yazdırma (sağda)
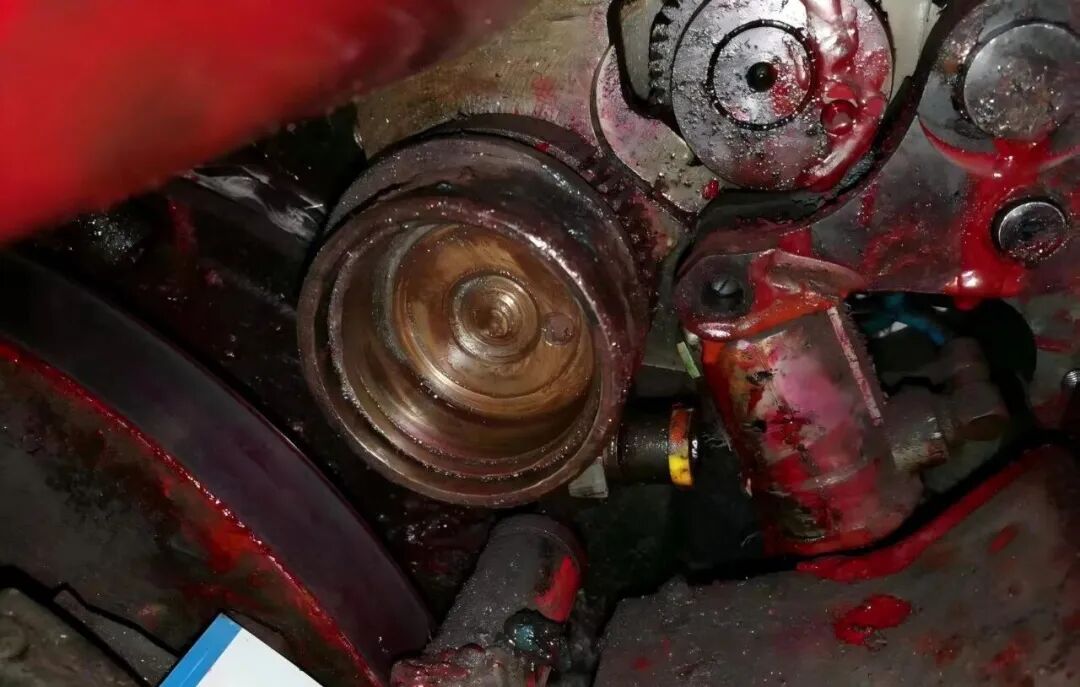 Şekil 2 Şaft Kasesinin Aşınma Durumu
Standartlaştırılmış Bakım Prosedürü
Form silindiri hareket için esas olarak dağıtım silindirine bağlı olduğundan ve baskı plakasıyla temas halindeyken yalnızca düzenli olarak hafif bir yavaşlama yaptığından, baskı basıncını ayarlarken Şekil 3'teki standarda kesinlikle uymak önemlidir. Form silindiri ile dağıtım silindiri arasındaki basınç oranı, baskı plakası üzerindeki basınçtan 1 mm daha fazla olmalıdır. Form silindiri ile baskı plakası arasındaki basınç, kendisi ile mürekkep silindiri arasındaki basınçtan daha büyükse, form silindiri düzensiz bir şekilde yavaşlayacak ve eşit olmayan mürekkep transferine neden olacak, aşırı su ve mürekkebin oluşmasına ve sonuçta dengesiz mürekkep rengine yol açacaktır.
Gerçek üretimde, personel form silindirinin basıncını kontrol ederken genellikle yalnızca form silindiri ile baskı plakası arasındaki basınca odaklanır ve mürekkep silindirinin basıncını ihmal eder. Aşağıda standartlaştırılmış bakım prosedürü yer almaktadır.
(1) Kapatma ve Temizleme: Gücü kesin ve cihazı bir etiketle kilitleyin, mürekkep filmini silindir yüzeyinden ve yatak yuvasının içindeki metal kalıntıları tamamen çıkarmak için özel bir temizlik maddesi kullanın.
(2) Bileşen Değişimi: Orijinal fabrika rulman bileşenlerini değiştirin (rulman çanağı/bilyalar/kafes dahil). Kurulumdan önce, sıfır-kirli kurulum sağlamak için ultrasonik temizliğe ve nitrojen temizlemeye tabi tutulmaları gerekir.
(3) Basınç Kalibrasyonu: Kalibrasyon için Heidelberg basınç testi filmini kullanın (Şekil 3'te gösterildiği gibi).
(4) Basınç Standartlarını Belirleyin: Form silindiri ile dağıtım silindiri arasındaki mürekkep çizgisi genişliği 4±1 mm olmalıdır; baskı plakasıyla temas genişliği 4-1 mm olarak ayarlanmıştır.
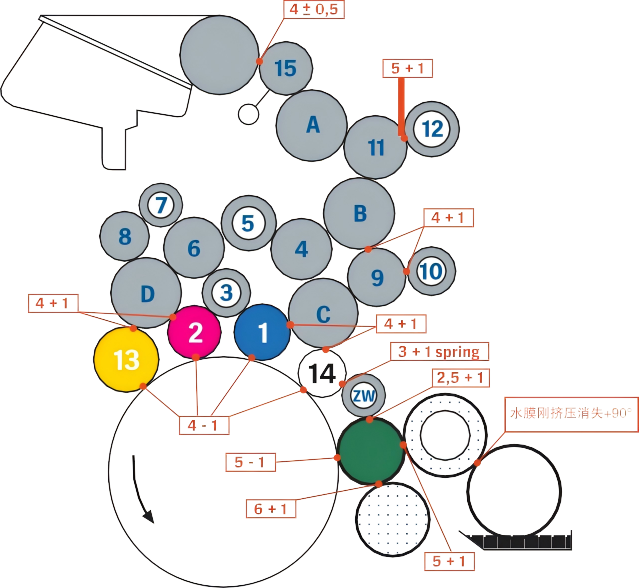
Şekil 3 Yazdırma Basıncı Ayar Standardı
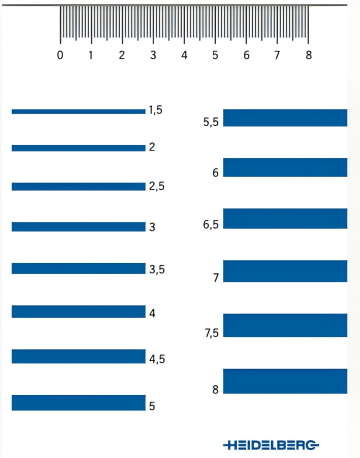
Şekil 4 Heidelberg stres testi filmi
Bakım etkisi
Standart bakımın ardından ekipmanın ve basılı ürünlerin kalitesi önemli ölçüde iyileştirildi ve tüm göstergeler normal aralığa döndü:
(1) Macenta versiyonunun %50'lik çıkış artış değeri, bakımdan önce %22~%45'ten yaklaşık %18'e (%17±3 çıkış artışı gereklilikleri doğrultusunda) ileri geri dalgalanır.
(2) %75 nokta yoğunluğundaki degrade seviyesinin degrade düzgünlüğü %40 artırılır ve yazdırma işlemi sırasında belirgin bir renk değişikliği olmaz.
(3) 8 saat boyunca sürekli üretimin veri izlemesi, baskı suyu tüketiminin (arızalı ünitenin onarılmasından sonra) %20 oranında azaldığını ve hurda oranının %22'den %0,2'ye düştüğünü göstermektedir.
(4) Ekipman stabilite izlemesi, 72 saatlik sürekli çalışma sırasında kızılötesi termal görüntüleme cihazının, plaka makaralı yatağın sıcaklığının 40 ± 2 derecelik normal aralıkta stabil olduğunu ve titreşim spektrumu analizinde anormal bir tepe noktası olmadığını gösterdiğini buldu.
Sorun analizi
01/ Bakım mekanizmalarındaki kusurlar
Bu arızanın ana nedenlerinden biri, ekipman bakım mekanizmasında bariz kusurların bulunması ve ilgili işlemlerin, mürekkep silindirinin her ay sökülmesi, yatak durumunun kontrol edilmesi, yağlama yağı eklenmesi ve mürekkep silindiri basıncının standart bir şekilde ayarlanması gerektiğini öngören ekipman bakım kılavuzunun gerekliliklerini ihlal etmesidir. Buna ek olarak, önceki bakım sırasında, Heidelberg'in özel mürekkep izi genişliği algılama filmi yerine yanlışlıkla sıradan kalınlık ölçerler kullanılmış, bu da 2,2 mm'lik bir boşluk ayarı sapmasına neden olmuş ve mürekkep silindirinin basıncı yanlışlıkla 6,2 mm'ye (standart değerin %55'ini aşan) ayarlanmış, bu da yatağın aşırı yüklenmesine neden olmuştur.
Kauçuk merdanenin normal girintisi 4 mm olduğunda basınç 18N'dir; Girinti 6 mm'ye ulaştığında basınç 63,5N'ye yükselir ve girinti 8 mm'ye ulaştığında basınç 149N'ye kadar yükselir. Girinti ne kadar büyük olursa, ekipman o kadar hızlı aşınır, mürekkep ve nemlendirme sıvısı tüketimi o kadar yüksek olur ve buna bağlı olarak elektrik tüketimi de artar. Aynı zamanda, aşırı basınç, kauçuk merdanenin belirgin ısı birikimine, daha yüksek sıcaklığa ve geniş girintiye yol açacak, bu da baskı işlemindeki gerçek basıncı doğrusal olmayan bir şekilde artıracak ve kauçuk merdanenin sertleşmesini hızlandıracaktır. Kauçuk merdanenin sertliği belirli bir dereceye kadar korozyon direncini artırabilse de, su ve mürekkep transfer kapasitesini önemli ölçüde azaltacak, baskı ekipmanının mürekkep kaybını artıracak ve baskı plakası grafiklerinin aşınmasını artıracaktır. Bu nedenle baskı kalitesini etkilemeden kauçuk merdanenin basıncı mümkün olduğu kadar azaltılmalı, üreticinin belirttiği minimum değer optimum düzeyde tutulmalıdır.
02/ Kauçuk silindir bakımını iyi yapın
Kauçuk merdanelerin günlük bakımının standart bir süreç oluşturması ve günlük devir sırasında plakanın basıncının kontrol edilmesi gerekir; Haftalık bakım sırasında, plaka silindiri ve mürekkep silindirinin basıncını kontrol etmeye odaklanmak ve üretim sırasında her zaman nispeten istikrarlı bir durumda tutulmasını sağlamak için plaka mürekkep silindirinin bakımında iyi bir iş çıkarmak gerekir.
Su filminin ve mürekkebin eşit şekilde aktarılmasını sağlamak için, yeni kauçuk merdanenin yüzeyi pürüzlü olmalı ve dokunulduğunda biraz buruk bir his uyandırmalıdır (Şekil 5). Uzun-süreli kullanım sürecinde, mürekkep, nemlendirme sıvısı ve çeşitli solventlerle her gün sürekli temas halinde olması ve dış ortamın etkisiyle birlikte yeni kauçuk merdanenin sertliği genellikle bir süre kullanımdan sonra artacaktır ki bu normal bir durumdur. Kauçuk merdanenin çekmesi ve sertleşmesi hafifse, basıncın uygun şekilde ayarlanmasıyla mürekkep transfer özellikleri korunabilir.
Kauçuk merdanenin sertliğinin artması aynı zamanda kağıt yünü kağıt tozunun ve nemlendirme çözeltisindeki oksitlenmiş maddelerin merdanenin yüzeyinde birikerek sertleştirilmiş bir film oluşturduğu anlamına gelir. Bu sertleşmiş filmin, mürekkep aktarımında ve su transferinde kararsızlığa neden olabilecek sertleşmeye ve cilalanmaya devam etmesini önlemek için periyodik olarak çıkarılması gerekir (Şekil 5). Yüzey sertleştiğinde bakım esnasında kirli cam maddesi kalsiyum giderici macun ile temizlenmelidir.
Temizlik maddesinin seçimi, kauçuk merdanenin ömrünün belirlenmesinde en kritik faktördür. Uçuculuğu yüksek deterjanlar yüzeydeki sertleşmiş tortuları kolayca çıkarsa da kauçuk merdanelerin büzülmesine de neden olur. Temizlik maddelerinin yanlış kullanımı aynı zamanda kauçuk merdanelerin genleşmesine, büzülmesine ve deformasyonuna yol açacak, kauçuk merdaneler arasındaki basıncın stabilitesini etkileyecek ve hatta boru hatlarını, sızdırmazlık halkalarını, makine boyasını ve hatta kauçuk örtüleri paslandıracaktır. Bu nedenle yarı-su-bazlı, düşük-VOC'lu araba yıkama suyu seçilmelidir. Bakımdan sonra, lastik merdanenin yerinde sayılabilmesi için yeni kauçuk merdanenin verdiği hissi yeniden kazandırması gerekir. Bakımın kısayolu yoktur ve kalıcı olması gerekir.
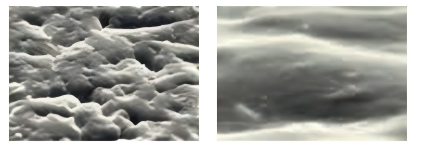
Şekil 5 Yeni bir kauçuk merdanenin yüzeyi (solda) ve sırlı bir kauçuk merdanenin yüzeyi (sağda)
Baskılı ürünlerin kalitesinin anahtarı su ve mürekkep arasındaki dengede yatmaktadır ve plaka su silindiri ve mürekkep silindiri bu dengenin korunmasında çok önemli bir rol oynamaktadır. Günlük üretimde, lastik merdanenin yanlış ayarlanması veya aşınmasından kaynaklanan çeşitli kalite sorunları yaygındır. Bu nedenle, lastik merdanelerin düzenli olarak incelenmesi ve test edilmesi ve her merdanenin uygun durumda olduğundan emin olmak için merdane yüzeyinin, çapının ve basıncının düzenli bakımı ve ayarlanması önemlidir. Ekipmanı ayarlarken süreç, veriye dayalı ve-standartlaştırılmalı, böylece sektörün yüksek-kaliteli gelişimine katkıda bulunulmalıdır.