


Ekran baskısında manuel mürekkep baskısında birçok gizli tehlike var ve bu yenilikçi sistem bir kurtarıcı haline geldi!
Ekran baskı, ambalaj baskısı alanında yardımcı bir işlem olan yaygın olarak kullanılan baskı tekniklerinden biridir. Temel olarak, sigara paketleri ve şarap paketleri gibi ambalaj kutularında buzlu, kırılmış, buz çiçeği, yerel parlaklık vb.
Ofset baskı, gravür baskısı, fleksografik baskı ve diğer proses ekipmanları ile karşılaştırıldığında, ekran baskı makineleri daha basit bir yapıya sahiptir ve mürekkep besleme yöntemleri çoğunlukla manuel mürekkeptir. Manuel mürekkep beslemesinin aralıklı doğası nedeniyle, baskılı ürünün rengi büyük ölçüde değişir ve renk farkı standart aralığı aştığında atık ürünler üretecektir; Ve manuel mürekkep uygulaması genellikle kapatma gerektirir ve bu da ekipman kullanımında bir azalmaya neden olur; Şu anda, ekran baskı mürekkebi çoğunlukla belirli bir aşınabilirlik derecesine sahip UV mürekkebidir. Manuel mürekkep uygulaması sırasında, mürekkep ciltle temas kurmaya ve kimyasal yanıklara neden olmaya, güvenlik tehlikeleri ve diğer birçok problem oluşturmaya eğilimlidir. Ürün kalitesini sağlamak, ekipman kullanımını iyileştirmek ve güvenlik risklerini azaltmak için, orijinal manuel mürekkep değiştirme işlemini otomatik mürekkep besleme sistemi ile değiştirmek istiyoruz.
Analiz neden
Ekran baskı plakası ağ tipi delikli plakaya aittir. Baskı sırasında mürekkep ilk olarak plakaya dökülür ve mürekkep, mürekkep kazıyıcı basıncı altında plaka ağından substrata aktarılır. Bununla birlikte, buzlu mürekkep baskısının viskozitesi yüksektir ve buzlu tozun parçacık boyutu nispeten büyüktür (genellikle 15-60 μ m). Yeni mürekkep uygulandığında, küçük buzlu toz parçacıkları önce ağdan geçecektir. Baskı süresi arttıkça, plaka üzerindeki mürekkepteki buzlu toz miktarı azalırken, daha büyük buzlu toz parçacıkları plaka üzerinde daha fazla birikir, bu da substrat üzerindeki karşılık gelen mürekkep tabakası renginin daha hafif olmasına ve renk farkının artmasına neden olur. Renk farkı standart aralığı aştığında, operatörün mürekkebi değiştirmek için makineyi durdurması gerekir (baskı plakası üzerindeki eski mürekkebi geri çekin ve yeni mürekkeple değiştirin) ve kesinti düşük ekipman kullanımının ana nedenidir.
çözüm
01/Çözüm Fikirleri
Etkili çözümler bulmak için ilk adım, ekipmanın çalışma ilkelerini anlamaktır. Şekil 1'de gösterildiği gibi tam otomatik ekran baskı makinesine manuel olarak mürekkep uygularken, önce mürekkep kazıyıcı ve mürekkep kaplama bıçağını kaldırın ve mürekkebi plaka kuyruğunun ortasına yakın boş boşluğa dökün; Daha sonra mürekkep kazıyıcı ve mürekkep kaplama bıçağını bırakın ve mürekkep mürekkep kazıyıcı ve mürekkep kaplama bıçağı tarafından oluşturulan paralel alanda.
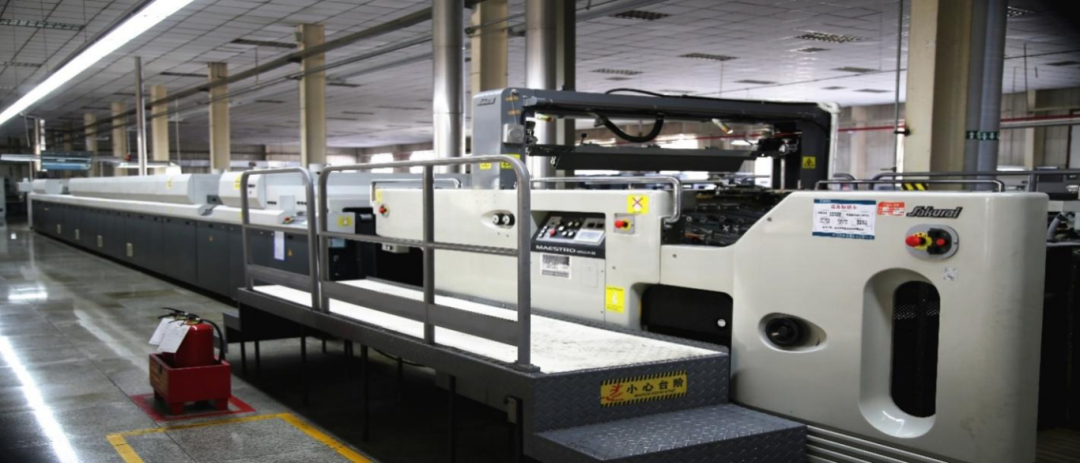 Şekil 1 Tam otomatik ekran baskı makinesi
Baskı sırasında, ekipman çalıştırıldığında, mürekkep kaplama bıçağı baskı plakasından 0.3-0.5 mm yüksekliğe kadar bastırılır (yükseklik mürekkep kaplama durumuna göre ayarlanabilir) ve baskı plakası geriye doğru hareket eder. Baskı plakasının kuyruğu mürekkep kazıyıcı ve mürekkep kaplama bıçağı yönünden uzaklaşır ve mürekkep kazıyıcı ve mürekkep kaplama bıçağı mürekkep kaplama hareketini tamamlamak için sabit bir durumdadır. Şu anda, izlenim silindiri 180 derece döndü; Kabini tutarken kabartma silindiri dönmeye devam ettiğinde, baskı plakasının hareket yönü değişmeye ve ilerlemeye başlar. Baskı plakasının kuyruğu mürekkep kazıyıcı ve mürekkep kaplama bıçağının yönüne doğru hareket eder. Mürekkep kaplama bıçağı kaldırılır ve bastırılır ve baskı plakası üzerindeki mürekkep, baskı plakasının grafik ve metin kısımlarındaki örgü delikleri aracılığıyla substrata aktarılır. Bu kez, kabartma silindiri 360 derece döndü. Ekipman çalışmaya devam eder ve yukarıdaki eylemleri tekrarlar, böylece baskı devam edebilir. Tam otomatik ekran baskı makinesinin baskı ünitesi ve plakası Şekil 2'de gösterilmektedir.
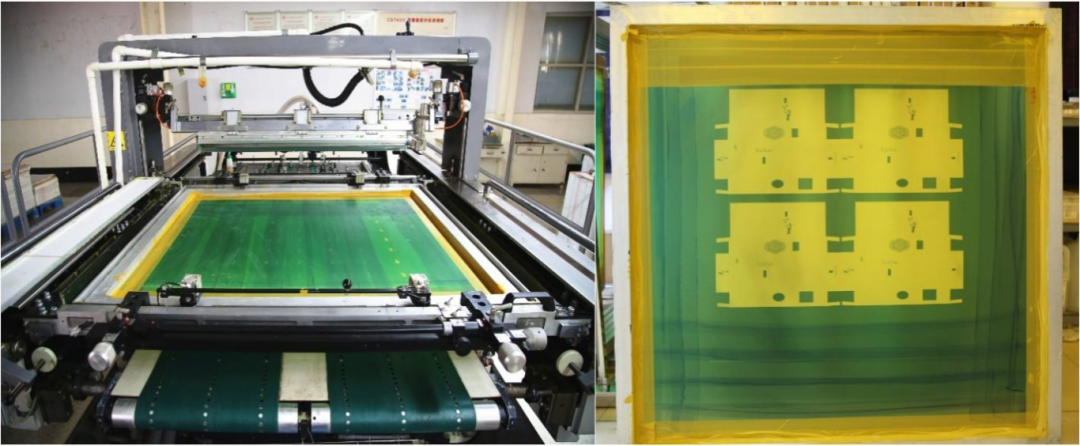 Şekil 2 Baskı birimi ve tam otomatik ekran baskı makinesinin plakası
02/Tasarım Fikirleri
Genel tasarım konsepti, tam otomatik ekran baskı makinesinin yakınındaki basınçlı hava kaynağını tam olarak kullanmaktır (genellikle, plaka kilitleme, kazıyıcı bıçağı ve ekran baskı makinesinin kaplama bıçağı tüm pnömatiktir ve hava kompresörleri ile donatılmıştır veya basınçlı hava sağlamak için merkezi bir merkezi hava besleme sistemi kullanır. İki pnömatik diyafragm pompası veya patlama-maruz kalma pompaları, diSr Dostm, bir diafag pompaları veya patlama, dili kılıfı kullanılır. Sıyırıcı bıçağı ve kaplama bıçağı arasında, diğer diyafram pompası tedarik etmekten sorumlu; Diyafram pompaları, yeni mürekkep beslemesi ve eski mürekkep kurtarma döngüsünü tamamlamak için birlikte çalışır.
Belirli önlemler
01/Mürekkep besleme boru hattını kurun
Mürekkep besleme tüpünün mürekkep çıkışı, kazıyıcı bıçağı ile mürekkep kaplama bıçağı (uzunluğun orta konumu ve ikisi arasındaki paralel mesafenin orta konumu) ve mürekkep besleme tüpünün mürekkep emme portu arasındaki orta konumda monte edilir. Güç sağlamak ve mürekkep depolama tankından mürekkebi sürekli olarak emmek ve baskı plakasına teslim etmek için mürekkep çıkışı ile mürekkep emme bağlantı noktası arasındaki boru hattına bir diyafram pompası takılır.
Mürekkep kazıyıcı ve mürekkep kaplama bıçağı arasındaki orta kısmına mürekkebi doğru bir şekilde tedarik etmek ve daha sonra mürekkep kazıyıcı ve mürekkep kaplama bıçağı arasında oluşan kanalın ortasından her iki tarafa ve mürekkep portunun portatif hareketi ve mürekkep kaplama bıçağının portu hareketini tasarlamak için, mürekkep kaynağı ve düz ağız 3) tasarlayın.
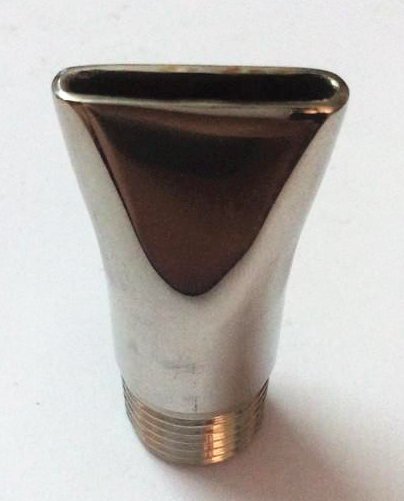 Şekil 3 Düz ağızlı mürekkep tedarik portu
02/Mürekkep dönüş boru hattını kurun
Mürekkep kazıyıcı ve mürekkep kaplama bıçağının yerçekimi ve pistonlu hareketi nedeniyle, baskı plakası üzerindeki mürekkep, kazıyıcı ve mürekkep kaplama bıçağı arasında oluşan kanalın ortasından her iki tarafına düz akar. Bu nedenle, eski mürekkebin çoğu, baskı plakasının çalışma ve iletim yüzeylerinin her iki tarafında plaka çerçevesinin yakınında birikir (Şekil 4). Bu nedenle, kazıyıcı çapraz ışınının her iki ucuna monte edilen mürekkep dönüş boru hattı için iki mürekkep toplama bağlantı noktası tasarladık (Şekil 5). Mürekkep toplama efektini sağlamak için, mürekkep toplama bağlantı noktasına (Şekil 6) bir yamuk mürekkep toplama kürek taktık ve mürekkep toplama kürekinin yüksekliği, sıyırıcı bastırıldığında baskı plakasına hafifçe temas edecek şekilde ayarlanabilir, bu da mürekkep toplama etkisinin baskı plakası zarar vermeden zarar vermeden sağlayabilir. Kazanmanın aşağı doğru basınç etkisi ve baskı plakasının pistonlu hareketi sayesinde, mürekkep toplama kürek mürekkebi toplamak ve geri pompalamak için sürülür.
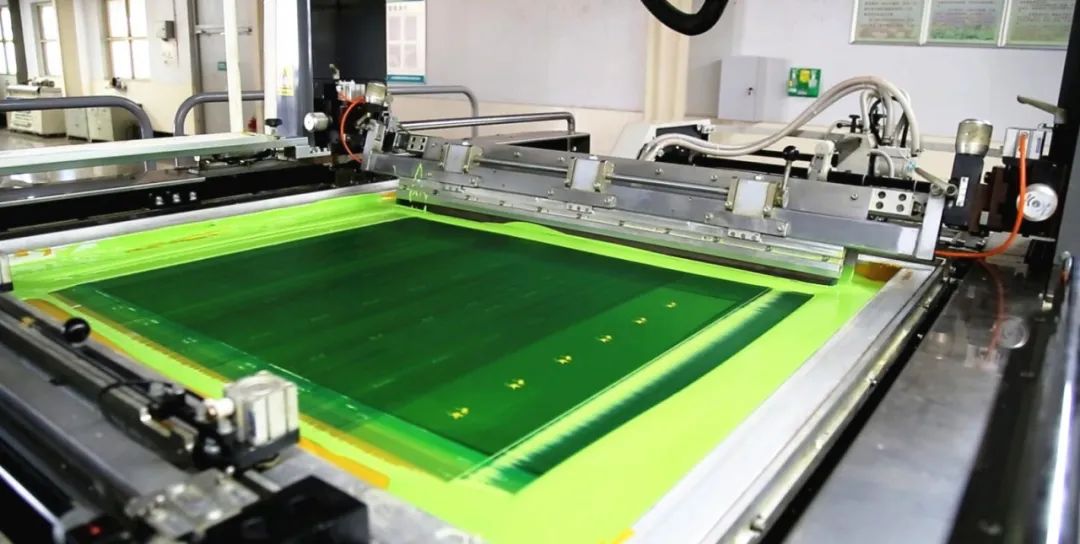
Şekil 4: Eski mürekkep toplama pozisyonu
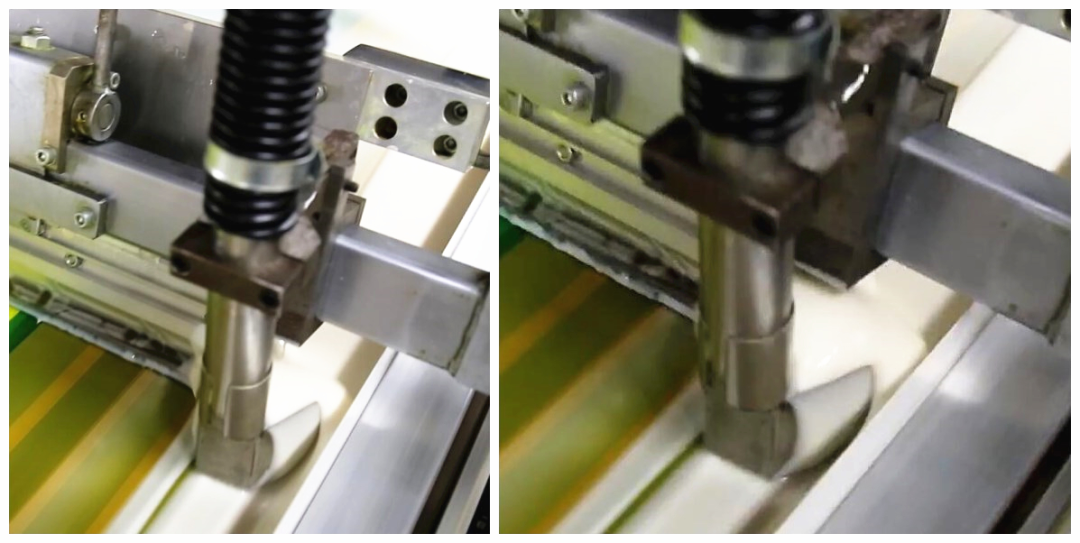
Şekil 5 Kazık ışınına mürekkep toplama bağlantı noktası ve mürekkep toplama kürekinin kurulum konumu
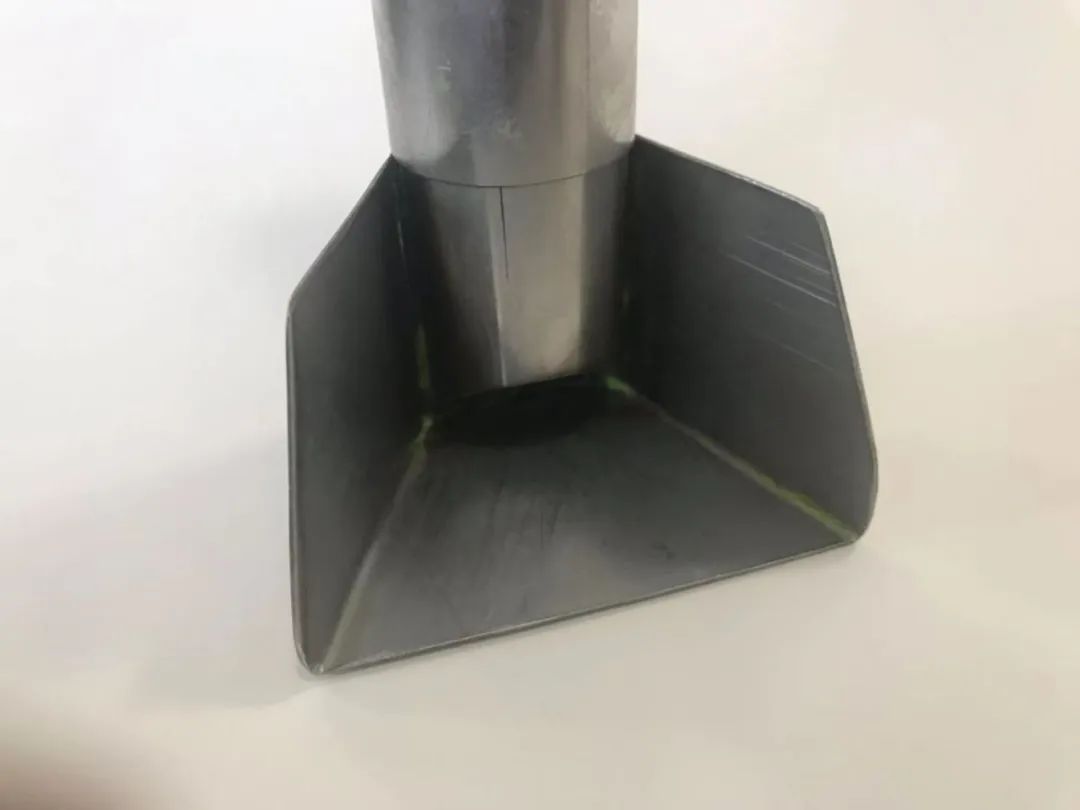 Şekil 6 Mürekkep toplama bağlantı noktası ve onun trapezoidal mürekkep toplama kürek
03/Pnömatik diyafram pompası takın
Mürekkep besleme ve geri dönüş boru hatlarına iki pnömatik diyafram pompası (Şekil 7) monte edilmiştir. Pnömatik diyafram pompaları bağımsız anahtarlar ve gaz akış kontrol vanaları ile donatılmıştır. Anahtarlar ve gaz akış kontrol vanaları yoluyla, mürekkep besleme ve geri dönüş eylemlerinin açık/kapama ve akış hızları bağımsız olarak kontrol edilebilir.
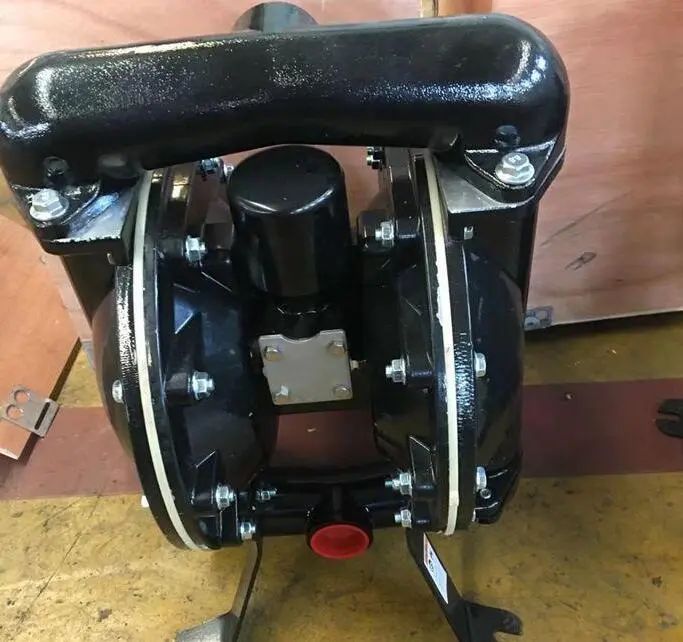 Şekil 7 Pnömatik diyafram pompası
04/mürekkep depolama tankını yapılandırın
Makineden geri pompalanan eski mürekkebin yeniden kullanılabilmesini sağlamak için bir mürekkep depolama tankı yapılandırdık (Şekil 8). Mürekkep depolama tankı bir kapaklı silindirik şekildedir ve kapağa pnömatik bir karıştırıcı takılır. Pnömatik mikser, bağımsız bir anahtar ve hızlı/yavaş kontrol valfi ile donatılmıştır, bu da bağımsız olarak başlatabilir/durdurabilir ve hızı ayarlayabilir. Mürekkep besleme boru hattının ucu mürekkep depolama tankına daldırılır ve tanktaki mürekkep, diyafram pompası tarafından sağlanan güçten sürekli olarak baskı plakasına taşınır. Mürekkep depolama deposuna pnömatik bir mikseri takmak şu anda eski mürekkebi yeni mürekkeple iyice karıştırmayı amaçlamaktadır. Makineden geri pompalanan eski mürekkep, mürekkep depolama tankına doğrudan eklenmez, ancak bir öğütücü tarafından yeniden topraklanması gerekir ve daha sonra yeni mürekkep efekti için baskı uygunluğunu geri yüklemek için mürekkep ayarlama yağının belirli bir kısmı eklenir. Daha sonra, mürekkep depolama tankına belirli bir oranda eklenir ve pnömatik bir mikserin karıştırılmasıyla yeni mürekkeple iyice karıştırılır.
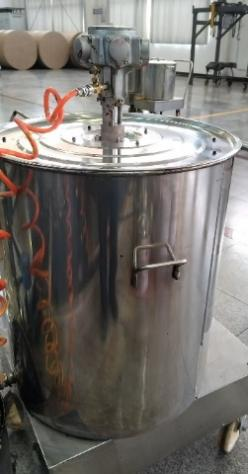 Şekil 8 Pnömatik karıştırıcı ile mürekkep depolama tankı
05/Merkezi kontrol sistemi kurun
Operasyon kolaylığı, yeni mürekkep kaynağı ve eski mürekkep geri dönüşümünün otomasyonu ve mürekkep yükleme ve geri dönüşümün doğruluğu ve sürekliliği için, merkezi bir kontrol sistemi kurduk, bir kontrol dokunmatik ekranı satın aldık (Şekil 9), bir kontrol programı tasarladık ve çeşitli eylemlerin entegre kontrolünü başardık.
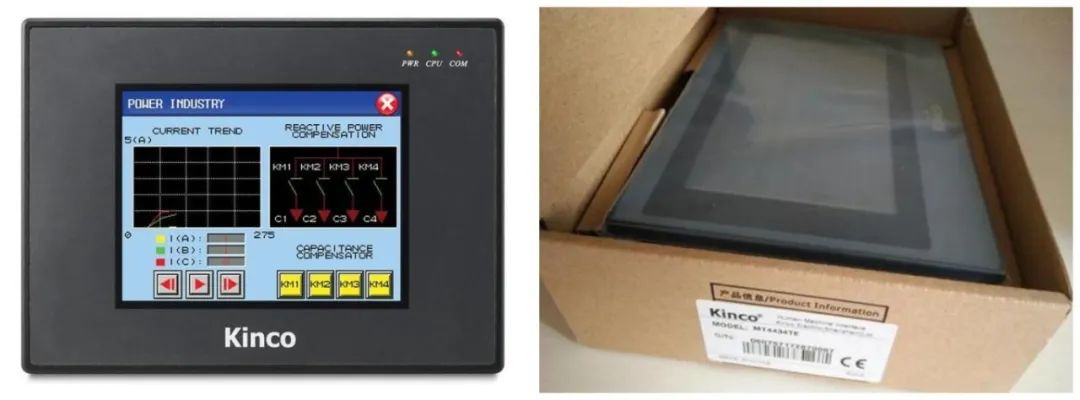 Şekil 9 Dokunmatik ekranın fiziksel resmi
Etki Doğrulama
Kurulum çalışması tamamlandıktan sonra yapılan bir süre sonra, aralıklı mürekkep beslemesinin neden olduğu renk farkı probleminin normal çalışma hızında etkili bir şekilde kontrol edildiği bulunmuştur. Ayrıca, otomatik sirkülasyon mürekkep besleme sistemi, manuel mürekkep değiştirme işlemlerini tamamen değiştirdi, kesinti süresi tasarrufu, ekipman kullanımını iyileştirme ve mürekkep kimyasal yanıklarının neden olduğu güvenlik tehlikelerini ortadan kaldırdı.