


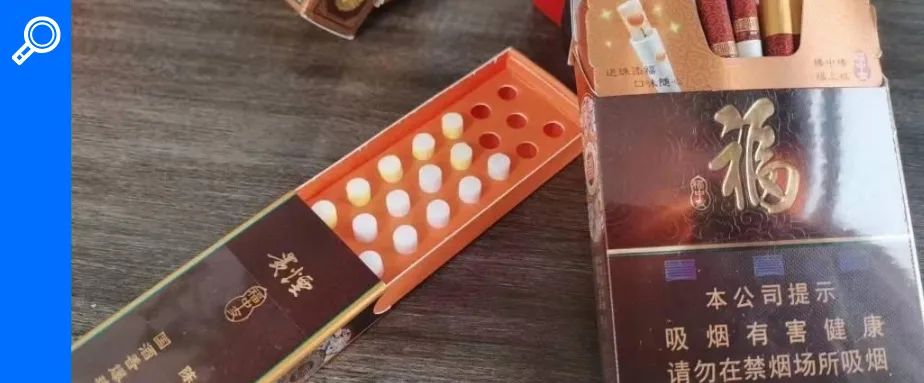
Sigara ambalajı hediye kutuları için ekran baskı ve yapıştırma işleminin özel özellikleri nelerdir? İşte düşük maliyet ve yüksek verimliliğin sırrı!
Sigara paketi hediye kutularının üretimi, sadece kutunun içindeki ve dışında baskı işlemini değil, aynı zamanda yapıştırma ve montajın son adımını da gerektirir. Geleneksel manuel yapıştırıcı fırçalama yönteminde, bireysel çalışma yöntemlerindeki farklılıklar, tek tip kalite standartlarına ulaşmada zorluk ve düşük üretim verimliliği gibi birçok dezavantajı vardır. Sigara paketi hediye kutusundaki tutkal eşit olarak uygulanmazsa, ürün görünümünün tutkal soyulmasına veya taşmasına, kirlenmesine ve yapışmasına neden olmak kolaydır.
Ekran baskısı, kalın mürekkep katmanı, parlak renkler, geniş substrat tipleri ve ambalaj, elektronik, giysi, seramik vb. Maliyeti düşük, yapışkan tabaka kalınlığı orta, kararlı ve ayarlanması kolay. Suya - tabanlı lateks uygulanabilir ve VOCS standartlarını aşma konusunda endişelenmeden çevre dostudur. Yapışkan parçalar, film dosyaları yoluyla serbestçe ayarlanabilir ve değiştirilebilir, bir kişi yapıştırıcı ve birden fazla kişi monte ederek çok fazla işçilik maliyetinden tasarruf edebilir.
Hediye kutularının ekran baskısında yapıştırıcı kullanımı nedeniyle, ekranın içindeki baskı sıradan mürekkep değil yapıştırıcıdır. Bu nedenle, ekipman, plaka yapma yöntemleri, yapışkan seçimi ve belge üretimi açısından kendi üretim süreçlerimiz var. Burada, geleneksel mürekkep baskı süreçleri arasındaki farkları karşılaştıracağız ve özetleyeceğiz.
 Ekipman seçimi
Birçok ekran baskı ekipmanı vardır ve geleneksel ekran baskı makineleri düz pres ekran baskı makinelerine, düz pres dairesel ekran baskı makinelerine ve dairesel pres dairesel ekran baskı makinelerine basınç uygulanmasına göre bölünmüştür. Çoğu kağıt ambalaj baskısı, 80 ~ 230g/m2 ağırlık aralığına sahiptir ve yüzey çıkartmaları, iç çıkartmalar, sülfürik asit kağıdı, vb. İçin düz pres dairesel baskı kullanan tam otomatik ekran baskı makineleri vardır. Sigara ambalajı hediye kutularının erken aşamasında bunları tamamen kullanabilir.
Bununla birlikte, post üretim sürecinden sigara paketi hediye kutusunun montaj aşamasına kadar, genellikle laminasyon teknolojisine tabi tutulan sert kartondan yapılmıştır. Kalınlığı büyüktür, sertliği yüksektir ve bükme için uygun değildir. Düz presleme dairesel baskı için uygun değildir, bu nedenle, Şekil 1'de gösterildiği gibi, büyük bir üç - boyutsal baskı alanı ile kompakt bir düz press ekran baskı makinesinin kullanılması daha uygundur.
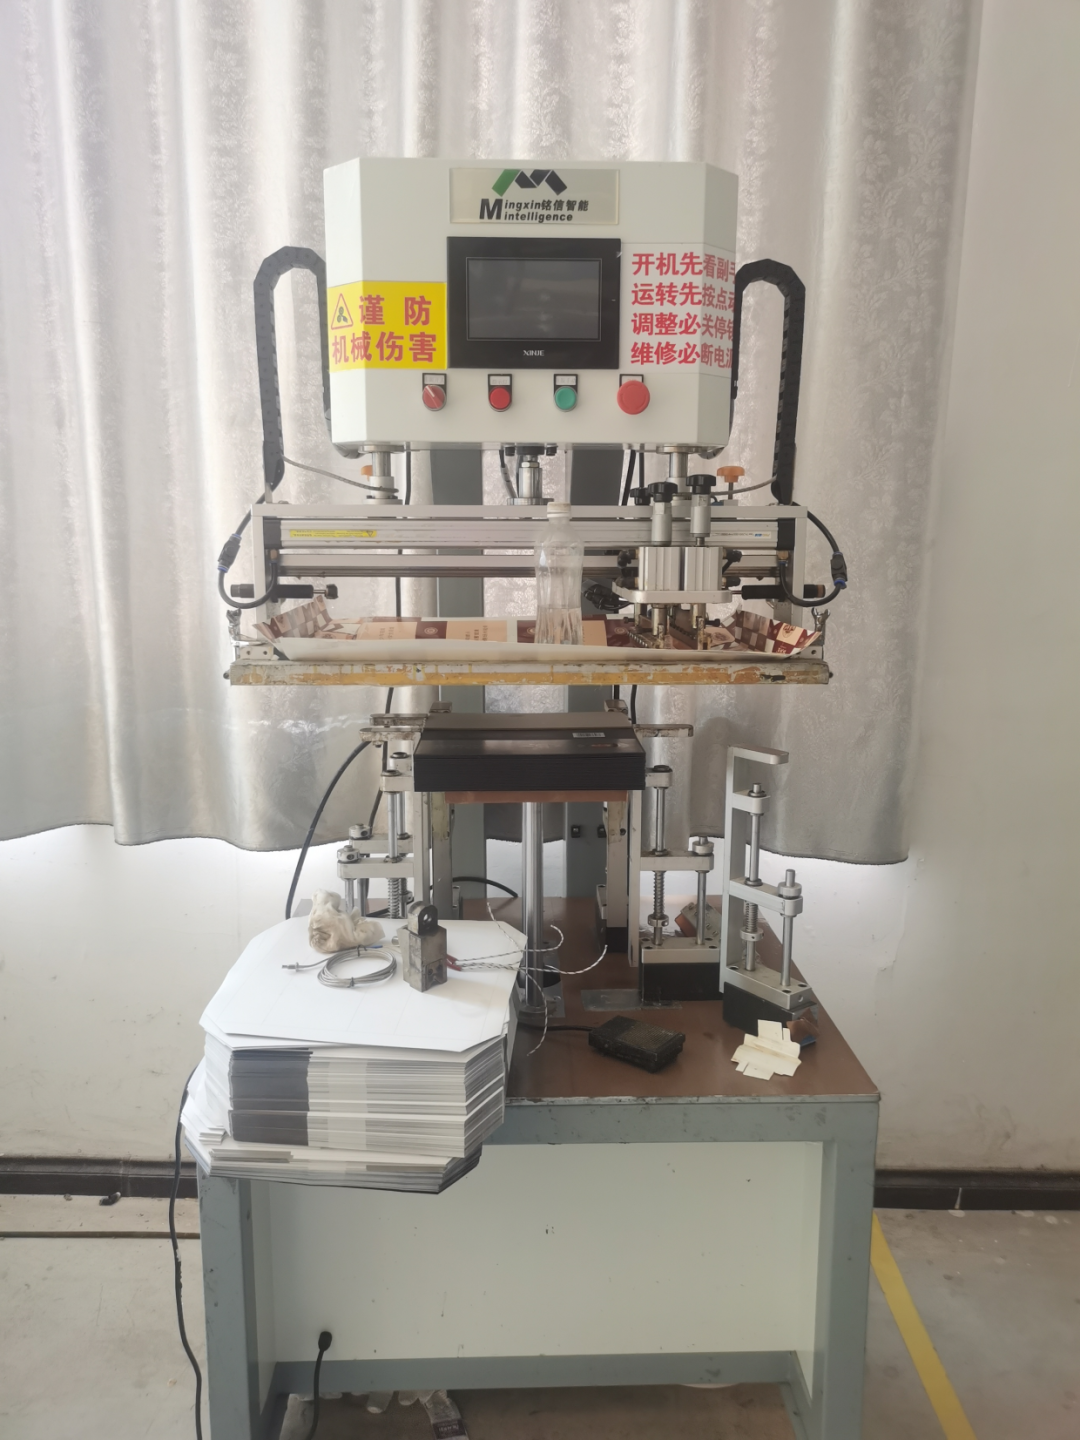
Şekil 1 Düzenli Ekran Baskı Makinesi
Ekran baskısının üretimi
Ekran baskısının üretim süreci kabaca bölünebilir: ekranın gerilmesi, ışığa duyarlı yapıştırıcının uygulanması, kurutma, maruz kalma, plakanın geliştirilmesi ve plakanın denetlenmesi. Mürekkep baskısı ve yapışkan baskı, Tablo 1'de gösterildiği gibi plaka malzemelerinin ve işlemlerinin seçiminde önemli farklılıklara sahiptir.
Tablo 1 Mürekkep Baskı ve Yapışkan Baskı Arasındaki Farklılıklar
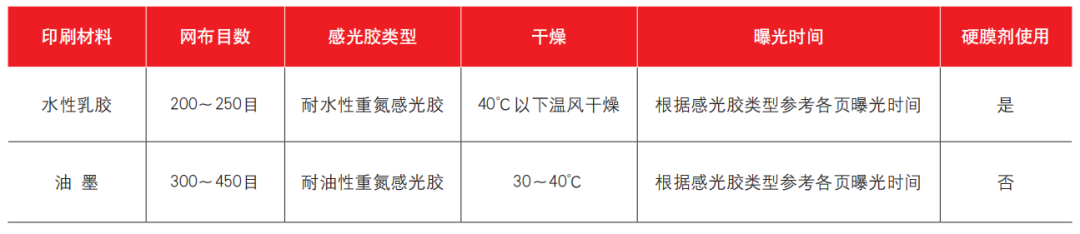
Su bazlı lateks suyu seyreltici olarak kullanır ve ekrandaki çözünürlüğü mürekkep kadar iyi değildir. Ağ boyutunu seçerken, yapışkan tabakanın kalınlığını etkili bir şekilde dengeleyebilen ve sık sık tıkanmayı önleyebilen yaklaşık 200-250 ağın ağ boyutu kullanılması tavsiye edilir. Mürekkep ürünlerinin yazdırılması için, baskı grafiklerinin ve metnin hassasiyetini sağlamak için, plakayı yapmak için 300-450 veya daha yüksek bir ağ boyutu ile ağ kullanmak gerekir.
01/ışığa duyarlı yapıştırıcı türü
Pekopize duyarlı yapıştırıcının seçimi de kilit noktalardan biridir. Üreticiler farklı durumlara göre farklı su türleri - dirençli diazo ışığa duyarlı yapıştırıcı ve yağ dirençli diazo ışığa duyarlı yapıştırıcı üretir. Yağ - tabanlı diazo ışığa duyarlı yapıştırıcı, - tabanlı lateks su ile plaka yapımı için yanlışlıkla seçilirse, tabağın delaminasyon ve zayıf baskı direnci gibi sorunlara neden olabilir.
02/pozlama
Film substratını ekranın P yüzeyine yapıştırın ve ultraviyole ışığa maruz bırakın. Ultraviyole ışığa maruz kalan kısım su çözünürlüğünü kaybeder. Kılavuz duyarlı yapıştırıcının ve pozlama süresinin türüne bağlı olarak, kılavuzun her sayfasındaki pozlama programına bakın ve maruz kalmadan önce en uygun pozlama süresini belirleyin. Yetersiz maruz kalma ekranın dayanıklılığını azaltabilirken, aşırı pozlama görüntünün netliğini etkileyebilir.
03/plaka geliştirme
Maruz kalan ekranın her iki tarafını temiz suya batırın veya 1 - 2 dakika için bir lavaboya yerleştirin. Çıkarıldıktan sonra, ekranı su sisi şeklinde yüksek basınçlı bir su tabancasıyla durulayın (ultraviyole ışığa maruz kalan parçalar, ekranda sertleştirilmiş tutkallı tutkallıdır ve ultraviyole ışığa maruz kalmayan parçalar, suda çözünene kadar) tüm grafikler ve metinler net bir şekilde geliştirilene kadar. Fazla suyu çıkarın ve 40 derecenin altındaki bir sıcaklıkta kurutun.
04/ Teftiş versiyonu
Kuru muayene, ekranı düzeltin ve pin deliklerini onarın.
Dura mater ajanlarının kullanımı
Mürekkep baskısı, ekranın ağın iyi çözücü direncine ve esnekliğine, mükemmel baskı uyarlanabilirliğine ve mükemmel ekran sıyırma ve rejenerasyon özelliklerine sahip olmasını gerektirir. Bu nedenle, Dura Mater kullanımı için uygun değildir. Öte yandan, hediye kutularındaki yapıştırıcı, kalın ve sert karton ve büyük baskı örgü mesafesi nedeniyle baskı plakasında daha şiddetli aşınmaya neden olur. Ek olarak, su - tabanlı lateks, baskı plakasının ışığa duyarlı filmini aşındırır. Ekran baskı dayanıklılığı genellikle 5000'den azdır, bu da yapışkan soyulmaya yol açabilir. Bu nedenle, baskı plakası dayanıklılığını daha da artırmak ve ışığa duyarlı yapışkan filmin su direncini arttırmak için sert bir film ajanı kullanmak gerekir.
Ekran baskılı sert film aracısı, iki şişeden oluşan iki - bileşen kümesidir. Karıştırıldıktan sonra, - bazlı sudan yapılmış ekranın yüzeyine veya - tabanlı çift - tabanlı, ekranın ışığa duyarlı filmini etkili bir şekilde koruyabilen, ekranın baskı direncini iyileştirebilen ve ekranın servis ömrünü uzatabilen suyun kaplı kapsayıcı yapıştırıcısı uygulayın.
Kullanım yöntemi aşağıdaki gibidir:
(1) A ve çözeltisi B'yi 1: 1 oranında karıştırın ve iyice çalkalayın.
(2) Ekranı geliştirdikten sonra kurutun ve ekranın yüzeyine uygulamak için AB karışımına batırılmış tiftiksiz bir bez veya sünger kullanın. Her iki tarafa da uygulayın, çok fazla değil. Katılaşmadan sonra ekran deliklerinin tıkanmasını önlemek için sıvının ekranda yığılmasına izin vermeyin.
(3) Kurutulduktan sonra ekran baskı işlemine aktarılabilir
Zor bir film aracısı kullanarak, ekran baskısı dayanıklılığı, önemli bir iyileştirme ve geliştirme ile 20000 baskılarına ulaşabilir.
Yapıştırıcı seçimi
UV pressure-sensitive adhesive and water-based latex that can be screen printed have the following different characteristics: UV cured pressure-sensitive adhesive does not contain water or organic solvents, so it can be cured without going through a heating oven, while water-based latex uses water as a diluent, which can be quickly dried by ısıtma veya oda sıcaklığında buharlaşabilir ve doğal olarak kuruyabilir.
UV iyileştirilebilir basınç - Hassas yapıştırıcılar, daha iyi su direncine ve daha düşük yüzey gerginliğine sahip seyreltientler olarak akrilik monomerler kullanır. Bu nedenle, - Hassas yapıştırıcılar UV'nin iyileştirilebilir basıncı, baskı mürekkebi ile kaplanmış yüzeyler gibi düşük yüzey enerji yüzeylerinde ekran baskısı için daha uygundur; Bununla birlikte, - tabanlı lateks, emülgatörler gibi hidrofilik katkı maddelerinin varlığı nedeniyle genellikle su direncini azaltır. Bu nedenle, baskı plakasının su direncini arttırmak için sert bir kat ile işlenmesi gerekir. Su bazlı lateks, uzun uygulama deneyimi için müşteriler tarafından yaygın olarak tanınırken, UV'nin iyileştirilebilir basıncı - hassas yapıştırıcılar, gelişmekte olan bir teknoloji olarak gelecekteki uygulamalarda giderek daha önemli bir rol oynayacaktır. Bununla birlikte, genel maliyet ve çevre koruması göz önüne alındığında, şu anda - - tabanlı lateks kullanımı etkilidir.
Uygun lastik kazıyıcıyı seçin
Kauçuk kazıyıcı, ekrandan mürekkep akışı sağlayabilen dört işlev vardır; Ekranı baskı malzemesi ile temas halinde yapabilir; Ekranın baskı ve malzeme yüzeyi ile uyumlu olmasını sağlayabilir; Fazla mürekkebi ekrandan çıkarabilir.
Kauçuk kazıyıcının sertliği genellikle 55 ila 95 kıyı derecesi arasında değişen kıyı sertliğinde ifade edilir. Mürekkep ürünleri, genellikle orta veya yüksek sertliğe sahip bir lastik kazıyıcı kullanarak, tek bir kazıma işleminden sonra mürekkep dönüşünün karşılıklı hareketini tamamlayan baskılı görüntülerin hassasiyetini gerektirir. Tutkal uygulaması grafikler ve metin için yüksek hassasiyet gerektirmez. Ekranın yüzeyi ile daha uyumlu ve daha az baskı basıncı gerektiren daha yumuşak bir kazıyıcı seçin. İki kazıyıcı iki baskı işlemini tamamlamak için ileri geri dönüşümlü olabilir.
Plaka yapma dosyalarının özelliklerini kullanarak uygulanan tutkal miktarını doğru bir şekilde kontrol edin
Screen baskı yapıştırıcısı, katı bir substrat kullanarak noktaların boyutunu ve yoğunluğunu değiştirerek tam olarak kontrol edilebilir ve ayarlanabilir.
Şekil 2'de gösterildiği gibi, bir şirketin "Guiyan (Fuzhong Zhi)" iç kutusu üretiminin pratik bir durumunu paylaşın. İlk adım, kutunun tamamen sağlam tabanını, Şekil 3'te gösterildiği gibi yapışkan dosya olarak kullanmaktır. Üretim işlemi sırasında, kutu oluştuktan sonra, uygulanan tutkal miktarının çok büyük olduğu ve kutunun arkasına yayılan tutkal izlerinin ve izlerinin ön tarafta görünüm kalitesi üzerinde önemli bir etkisi olan koyu işaretler oluşturduğu bulunmuştur.
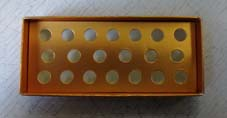
Şekil 2 "Guiyan (Fuzhong Zhi)" Sigara Paketi Filtresi İç Kutu
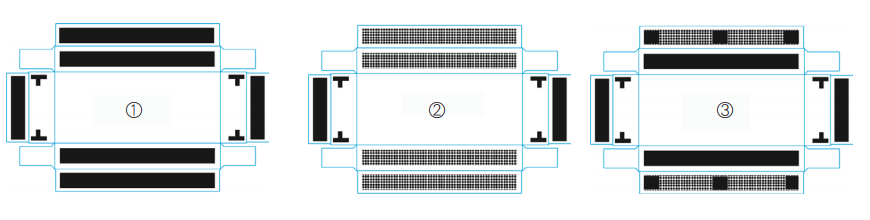
Şekil 3 Dosya iyileştirme sürecinin şematik diyagramı
Dosyayı değiştirerek, ② Ana gövdeye doldurulmuş orijinal metin, 1.2 çapında dairesel noktalarla değiştirildi, yapışkan tabakadaki mürekkep miktarını azalttı ve koyu baskı problemini çözdü. Ancak bitmiş ürün kutulu olduktan sonra, bazı tutkal soyma örnekleri vardır. Araştırma, baskı işlemi sırasında, bazı noktaların plaka tıkanması nedeniyle düzensiz tutkal uygulamasına sahip olduğunu bulmuştur. Plaka tıkanması şiddetli olduğunda, kutunun açılmasına neden olan yetersiz tutkal uygulaması meydana gelebilir.
Katı ve ağ noktalarının bir kombinasyonunu kullanarak belgeyi tekrar gözden geçirin ve bazı bağlama noktalarını güçlendirmeye odaklanın. Tutkal açma ve koyu baskı sorunları iyice çözülmüş ve son olarak ③ belgesini oluşturur ve seri üretim için sonuçlandırır.