

Serigrafi baskıda büyük renk farklılıkları ve düşük ekipman kullanımı mı var? Tek bir numarayla çöz
Serigrafi baskı şu anda yaygın olarak kullanılan baskı süreçlerinden biridir; ambalaj baskısı alanında, ambalajın üç-boyutlu, kabartmalı, vurgulu, yanıp sönen, yanılsama, mat ve diğer sanatsal efektler sunması için sigara paketleri, serpilmiş torbalar gibi ambalaj kutularının üzerinde buzlanma, kırılma, buz çiçeği, yerel cilalama vb. elde etmek için basılı malzemelerin yüzey dekorasyonunda kullanılan yardımcı bir işlemdir.
Ofset baskı, gravür baskı, flekso baskı ve diğer proses ekipmanlarıyla karşılaştırıldığında, serigrafi baskı makinesinin yapısı nispeten basittir ve manuel mürekkeplemenin aralıklı doğası nedeniyle mürekkep besleme yöntemi çoğunlukla manuel mürekkeptir, bu da basılı ürünün tonunda büyük değişikliklere neden olur ve renk farkı standart aralığı aştığında hurda ürünler üretecektir; ve manuel mürekkeplemenin sıklıkla durdurulması gerekir, bu da ekipman kullanımının azalmasına neden olur; Aynı zamanda, mevcut serigrafi mürekkebi çoğunlukla belirli bir aşındırıcılığa sahip olan UV mürekkeptir ve manuel mürekkepleme işlemi sırasında mürekkebin cilt üzerinde lekelenmesi kolaydır, kimyasal yanıklara neden olur ve birçok güvenlik tehlikesi ve diğer sorunlar vardır.
Ürün kalitesini sağlamak, ekipman kullanımını iyileştirmek ve güvenlik risklerini azaltmak için orijinal manuel mürekkep değiştirme işlemi yöntemini, otomatik mürekkep besleme sistemiyle değiştirmek istiyoruz.
Neden analizi
Serigrafi baskı plakası, serigrafi- delikli plakaya benzer; baskı sırasında, mürekkep önce baskı plakası üzerine dökülür, mürekkep, silecek basıncının etkisi altında baskı plakasının ağ üzerinden alt tabakaya aktarılır ve serigrafi mat mürekkebin viskozitesi daha yüksektir, buzlu tozun parçacık boyutu daha büyüktür (genellikle 15 ~ 60μm'dir) ve buzlu tozun küçük parçacıkları, yeni olduğunda tercihen ağdan geçecektir. Makineye mürekkep konur ve baskı plakasındaki mürekkebin içindeki buzlanma tozu gittikçe azalacak ve büyük buzlu toz parçacıkları baskı plakasında giderek daha fazla birikecek, bunun sonucunda alt tabakadaki karşılık gelen mürekkep katmanı daha açık ve daha açık hale gelecek ve renk farkı daha da büyüyecek. Renk farkı standart aralığı aştığında, operatörün mürekkebi değiştirmek için makineyi durdurması gerekir (baskı plakasındaki eski mürekkebi geri alın ve yeni mürekkeple değiştirin) ve ekipmanın düşük kullanım oranının ana nedeni kesintidir.
Geçici çözüm
01/ Sorun-çözme fikirleri
Etkili çözümler bulmak için öncelikle ekipmanın çalışma prensibini anlamalıyız. Otomatik serigrafi baskı makinesini Şekil 1'de gösterildiği gibi manuel olarak mürekkeplerken, önce mürekkep kazıyıcıyı ve mürekkep üst yazıcısını kaldırın ve mürekkebi baskı plakasının ucunun ortasına yakın boş alana dökün; daha sonra mürekkep sileceği ve mürekkep üst yazıcısını bırakın; mürekkep, silecek ve mürekkep üst yazıcısının oluşturduğu paralel alanda olacaktır.
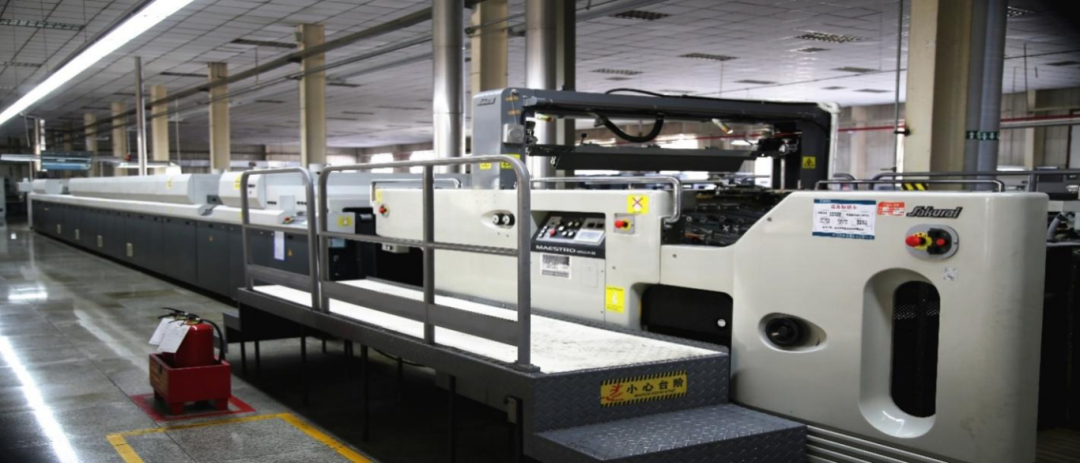 Şekil 1 Tam Otomatik Serigrafi Baskı Makinesi
Baskı sırasında ekipman çalışırken mürekkep silindiri baskı plakasının 0,3–0,5 mm yukarısına indirilir (yükseklik mürekkepleme durumuna göre ayarlanabilir). Baskı plakası, plakanın arka ucu silecek ve mürekkep silindirinden uzakta olacak şekilde geriye doğru hareket eder. Silecek ve mürekkep silindiri, mürekkepleme işlemini tamamlamak için sabit kalır. Bu sırada baskı silindiri 180 derece dönmüştür. Baskı silindiri, kıskaçlarıyla kağıdı yakalayıp dönmeye devam ettiğinde, plakanın hareket yönü ters yönde ilerlemeye başlar ve plakanın arka ucu silecek ve mürekkep silindirine doğru hareket eder. Mürekkep silindiri kaldırılır ve silecek aşağı bastırılır. Sileceğin basıncı altında, plaka üzerindeki mürekkep, plakanın görüntü ve metin alanlarındaki gözenekli deliklerden, kıskaç tarafından plakanın arkasına doğru alt tabakaya aktarılır. Bu noktada baskı silindiri 360 derece dönmüştür. Ekipman, yukarıdaki eylemleri döngüler halinde tekrarlayarak çalışmaya devam eder ve böylece yazdırmanın devam etmesine olanak tanır. Tam otomatik serigrafi baskı makinesinin baskı ünitesi ve baskı plakası Şekil 2'de gösterilmektedir.
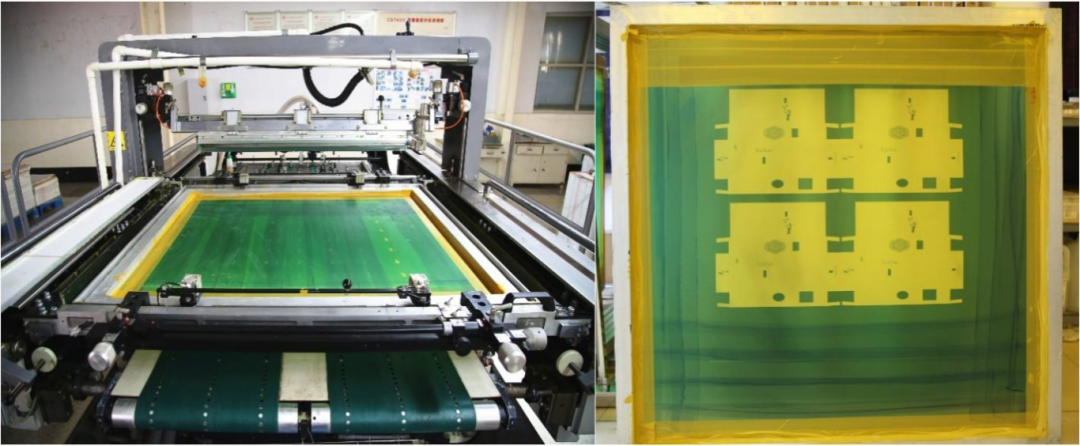 Şekil 2 Tam Otomatik Serigrafi Baskı Makinesinin Baskı Ünitesi ve Baskı Plakası
02/ Tasarım Konsepti
Genel tasarım konsepti, tam otomatik serigrafi baskı makinesinin yakınındaki basınçlı hava kaynağından tam olarak yararlanmaktır (genellikle, serigrafi baskı makinesindeki baskı plakası kelepçeleme, silecek ve taşma çubuğunun işlemleri pnömatiktir; tümü bir hava kompresörüyle donatılmıştır veya basınçlı hava sağlamak için merkezi bir hava besleme sistemi kullanır, iki pnömatik diyaframlı pompa veya patlamaya{0} dayanıklı elektrikli mürekkep pompalarıyla çalıştırılır. Bir diyafram pompası, silecek ve taşma çubuğu arasına kurulan mürekkep besleme boru hattına yeni bir baskı sağlamak üzere bağlanır. mürekkep; diğer diyafram pompası, kullanılmış mürekkebi toplamak için silecek kirişinin her iki ucuna monte edilen mürekkep dönüş boru hattına bağlanır. Sileceğin aşağı doğru bastırma hareketi ve baskı plakasının ileri geri hareketi sayesinde, boru hattının ön ucundaki mürekkep toplama cihazı mürekkebi toplar ve geri pompalar.
Özel Önlemler
01/ Mürekkep Besleme Boru Hattını Kurun
Besleme borusunun mürekkep çıkışı, silecek ile taşma çubuğu arasındaki orta konuma (hem uzunluğun ortasına hem de ikisi arasındaki paralel aralığın ortasına) monte edilir. Besleme borusunun mürekkep girişi mürekkep haznesine yerleştirilir. Mürekkep haznesinden mürekkebin sürekli olarak çekilmesi ve baskı kalıbına iletilmesi için güç sağlamak üzere çıkış ve giriş arasındaki boru hattına bir diyafram pompası monte edilir.
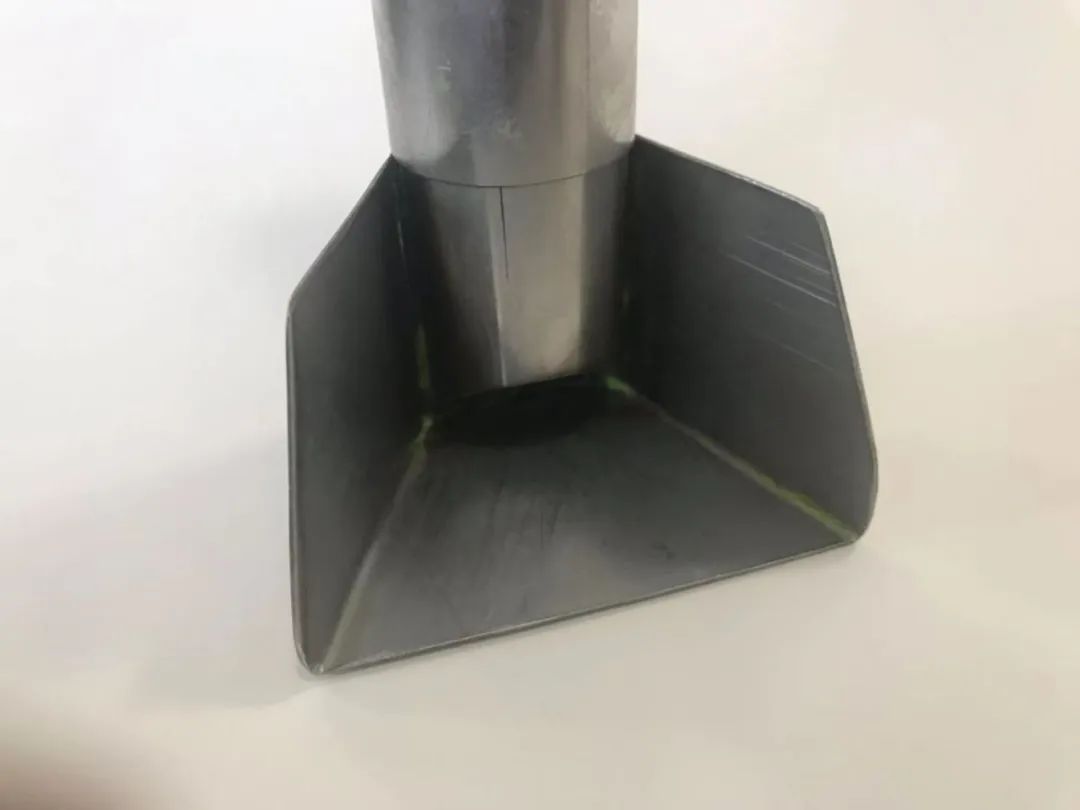
Mürekkebi silecek ile taşkın çubuğu arasındaki orta alana doğru bir şekilde beslemek ve ardından mürekkebin yerçekimi ve sileceğin ve sileceğin aralarında oluşturulan kanal içindeki ileri geri hareketi altında ortadan her iki tarafa doğru düzleşmesini sağlamak için, mürekkep çıkışı düz-ağız şeklinde tasarlanmıştır (Şekil 3).
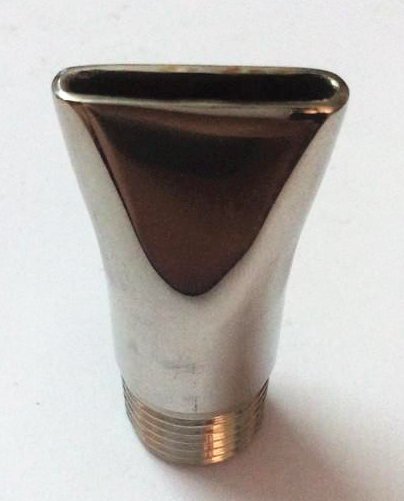
Şekil 3 Düz-ağızlı Mürekkep Besleme Bağlantı Noktası
02/ Mürekkep Geri Dönüş Boru Hattı Montajı
Baskı plakası üzerindeki mürekkebin yerçekimi etkisi altında merkezden her iki tarafa eşit şekilde akması ve doktor bıçağı ile mürekkep püskürtme silindirinin ileri geri hareketi nedeniyle, eski mürekkebin büyük bir kısmı plakanın çalışma tarafına ve iletim tarafına yakın yan çerçevelerinin yakınında toplanır (Şekil 4). Bu nedenle mürekkep geri dönüş boru hattını, sırasıyla doktor bıçağı çapraz kirişinin her iki ucuna monte edilen iki mürekkep toplama portuyla tasarladık (Şekil 5). Etkili mürekkep toplamayı sağlamak için, mürekkep toplama portlarına ek olarak trapez mürekkep toplama sıyırıcılar da yerleştirdik (Şekil 6). Mürekkep toplama kazıyıcının yüksekliği, doktor bıçağına basıldığında baskı plakasına hafifçe değecek şekilde ayarlanabilir, böylece baskı plakasına zarar vermeden etkili mürekkep toplama sağlanır. Doktor bıçağının aşağı doğru hareketi ve baskı plakasının ileri geri hareketi sayesinde mürekkep toplama kazıyıcı mürekkebi toplar ve geri pompalar.
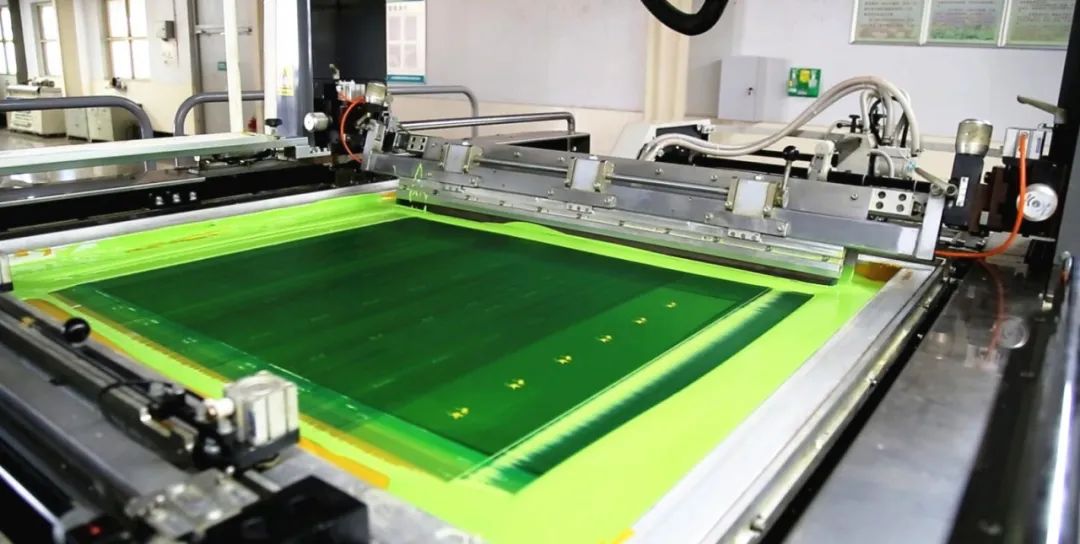
Şekil 4 Eski Mürekkep Birikiminin Konumu
Şekil 5 Mürekkep Giriş Portu ve Trapez Mürekkep Kazıyıcısı
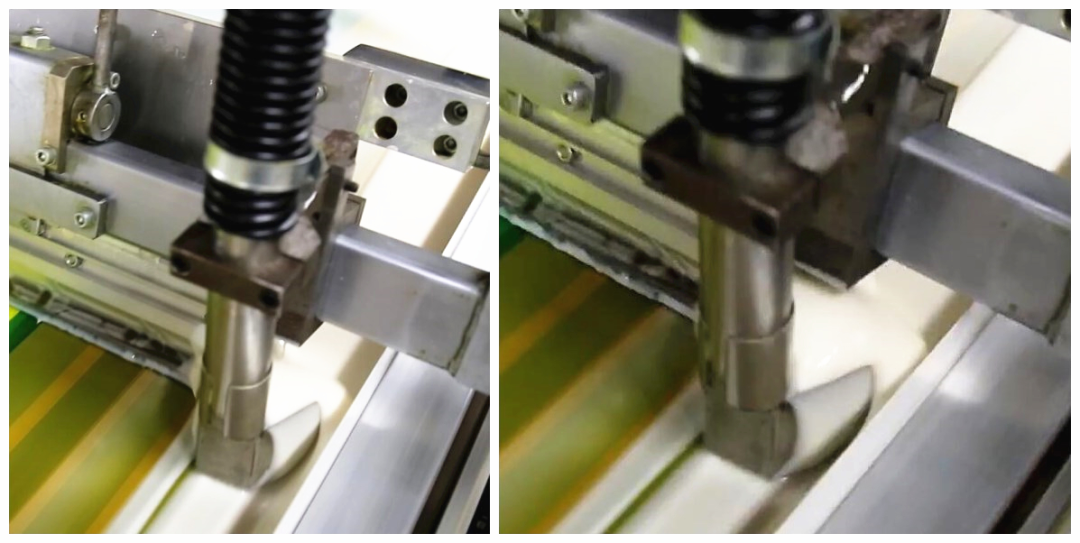
Şekil 6 Mürekkep toplama portunun ve mürekkep kazıyıcının rakle bıçağı kirişine montaj konumu
03/ Pnömatik diyaframlı pompanın montajı
Mürekkep besleme ve dönüş boru hatlarına sırasıyla iki adet pnömatik diyafram pompası (Şekil 7) monte edilmiştir. Pnömatik diyaframlı pompalar bağımsız anahtarlar ve gaz akış kontrol valfleri ile donatılmıştır. Anahtarlar ve gaz akış kontrol valfleri aracılığıyla, başlatma ve durdurmanın yanı sıra mürekkep besleme ve geri dönüş işlemlerinin akışı bağımsız olarak kontrol edilebilir.
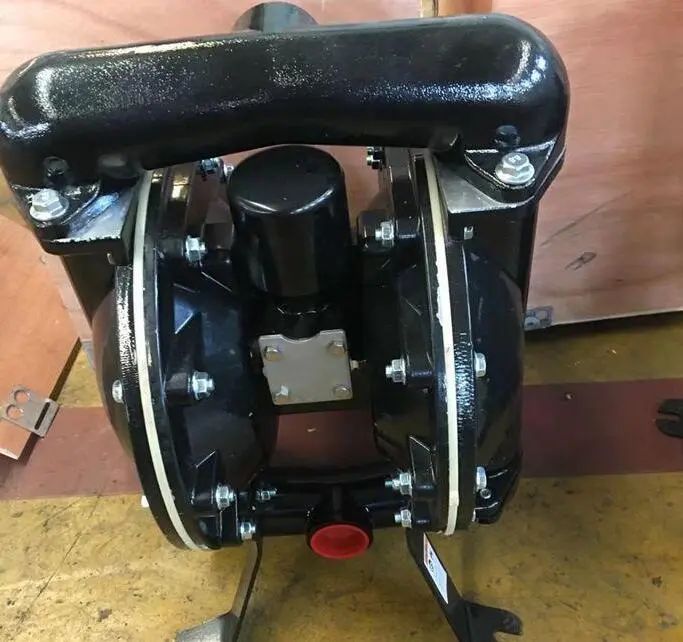
Şekil 7 Pnömatik Diyafram Pompası
04/ Mürekkep Depolama Tankını Yapılandırma
Makineden geri pompalanan eski mürekkebin yeniden kullanılabilmesini sağlamak için bir mürekkep depolama tankı yapılandırdık (Şekil 8). Mürekkep depolama tankı kapaklı silindiriktir ve kapağa pnömatik bir karıştırıcı yerleştirilmiştir. Pnömatik karıştırıcının bağımsız bir anahtarı ve hız kontrol valfi vardır; bu, bağımsız olarak başlatılmasına, durdurulmasına ve hızın ayarlanmasına olanak tanır. Mürekkep besleme boru hattının ucu mürekkep depolama tankına daldırılır ve diyafram pompası, mürekkebin depolama tankından baskı plakasına sürekli olarak iletilmesi için güç sağlar. Mürekkep depolama tankına monte edilen pnömatik karıştırıcı şu anda eski mürekkebi yeni mürekkeple tamamen karıştırmak için kullanılıyor. Makineden geri pompalanan eski mürekkep doğrudan mürekkep depolama tankına eklenmez; önce bir öğütücüyle-yeniden öğütülmesi gerekir, ardından basılabilirliğini yeni mürekkebin etkisine kavuşturmak için belirli bir oranda mürekkep ayarlama yağı eklenir. Daha sonra belli bir oranda depolama tankına eklenir ve pnömatik karıştırıcı tarafından karıştırılarak yeni mürekkeple tamamen karışması sağlanır.
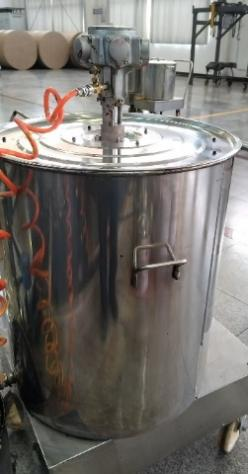
Şekil 8 Pnömatik Karıştırıcılı Mürekkep Haznesi
05/ Merkezi Kontrol Sistemi Kurulumu
Operasyonu kolaylaştırmak, yeni mürekkep besleme ve eski mürekkep geri kazanımının otomasyonunu sağlamak ve ayrıca mürekkep besleme ve geri kazanım hacimlerinin doğruluğunu ve sürekliliğini sağlamak için merkezi bir kontrol sistemi kurduk, bir kontrol dokunmatik ekranı satın aldık (Şekil 9) ve çeşitli eylemlerin entegre kontrolünü sağlamak için bir kontrol programı (Şekil 10) tasarladık.
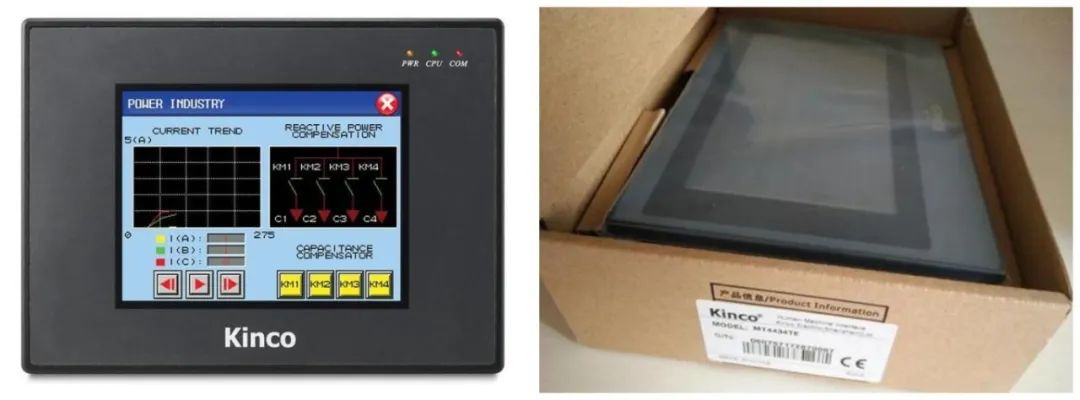
Şekil 9 Dokunmatik ekranın fiziksel diyagramı
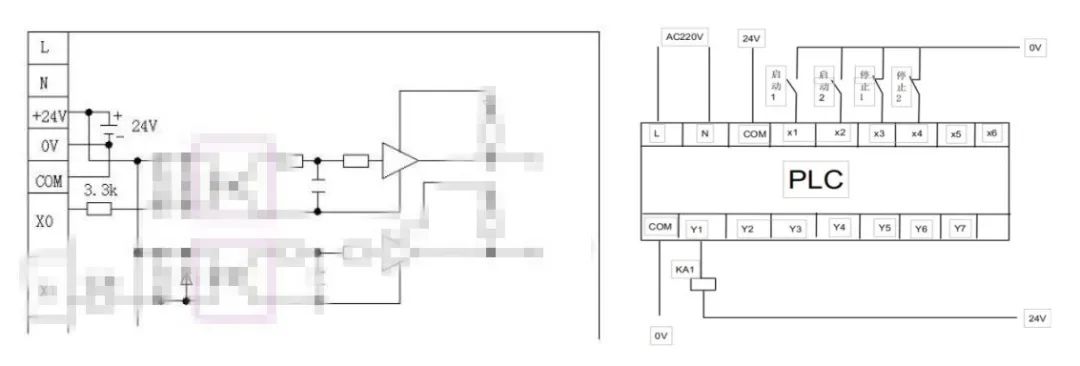 Şekil 10 Sistem Kontrol Devre Şeması
Efekt Doğrulaması
Kurulum işi tamamlandıktan ve bir süre operasyonel test gerçekleştirildikten sonra, normal çalışma hızında, aralıklı mürekkep beslemesinden kaynaklanan ürün renk farklılığı sorununun etkili bir şekilde kontrol edildiği tespit edildi. Ayrıca otomatik döngüsel mürekkep besleme sistemi, manuel mürekkep değiştirme işlemlerinin tamamen yerini aldığından, aksama süresi azaldı, ekipman kullanımı iyileştirildi ve mürekkep kimyasal yanıklarının neden olduğu güvenlik tehlikeleri ortadan kaldırıldı.